Poradniki / Proces
Tolerancje obróbki Delrinu i POM: co jest realistyczne
16 września 2026
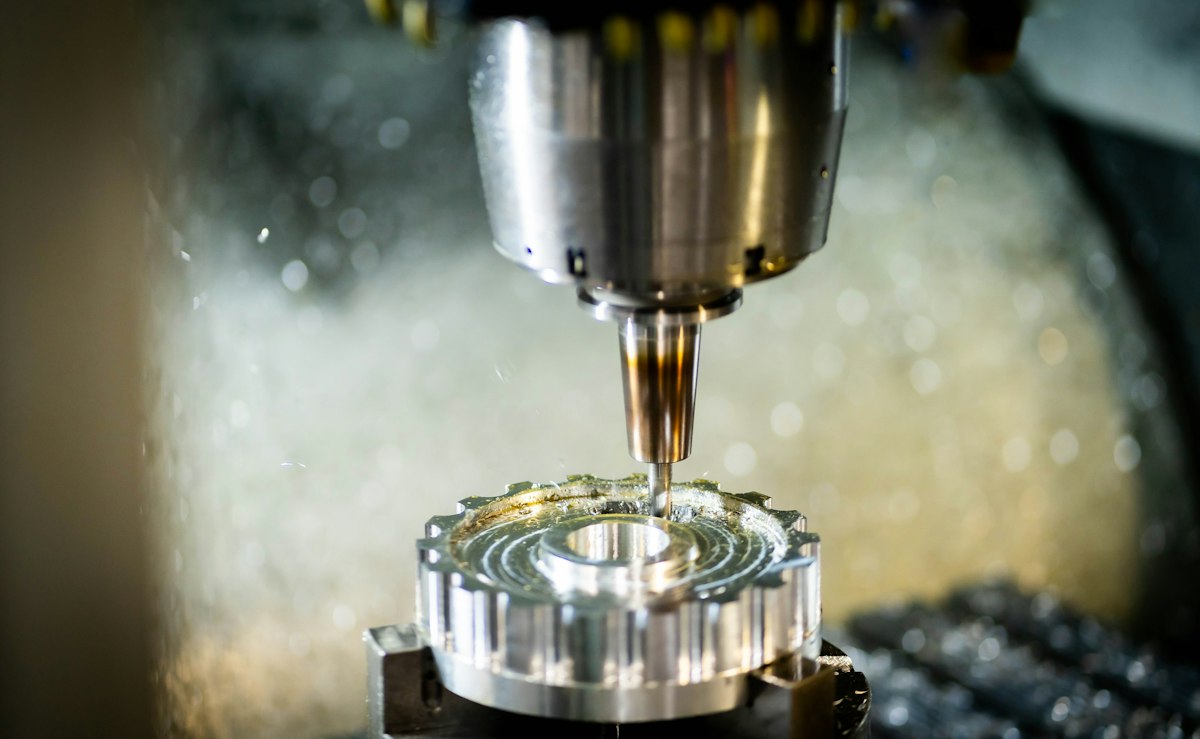
Acetal obrabia się znakomicie. Wióry się łamią, powierzchnie wychodzą czyste, a trwałość narzędzi jest duża. Trudne nie jest skrawanie. Trudne jest to, że część zmierzona na maszynie godzinę później, w innym pomieszczeniu lub po tygodniu na półce w wilgotnej hali nie ma już tego samego wymiaru.
Prawie wszystko powodują trzy zjawiska.
Rozszerzalność cieplna
POM rozszerza się o około 110 mikrometrów na metr na kelwin. Stal ma około 12. Acetal zmienia więc wymiar mniej więcej dziewięć do dziesięciu razy bardziej przy tej samej zmianie temperatury.
Policzmy to na prawdziwej części. Płyta o długości 100 mm, zmierzona w 20 °C i ponownie w 28 °C, rośnie o około 0,088 mm. To prawie dwa pełne kroki tolerancji ±0,05 mm, wyłącznie dlatego, że w pomieszczeniu jest ciepło.
Dlatego rysunki części z acetalu powinny zawierać temperaturę pomiaru. Dwadzieścia stopni C to zwykły wybór. Bez niej obie strony mogą zmierzyć część prawidłowo i nadal się różnić.
Wilgoć
Acetal pochłania około 0,2 procent wody w ciągu 24 godzin zanurzenia i nieco poniżej jednego procenta przy nasyceniu. To znacznie mniej niż w nylonie i jeden z powodów, dla których w ogóle wybiera się POM. Ale to nie zero.
Część obrobiona na sucho, a następnie pracująca w wodzie, nieznacznie rośnie. Na tulei z otworem 20 mm jest to niewielkie, ale mierzalne, i warto o tym wiedzieć, jeśli otwór jest pasowaniem ruchowym, a nie otworem luźnym.
Naprężenia wewnętrzne
Wytłaczany pręt i płyta niosą naprężenia wynikające ze sposobu chłodzenia. Obróbka uwalnia je nierównomiernie. Po zdjęciu 8 mm z jednej strony płyty o grubości 25 mm płyta wygina się, czasem jeszcze w zacisku, częściej godzinę po zdjęciu z maszyny.
To zjawisko zaskakuje najbardziej, bo pojawia się po zaliczeniu kontroli.
Co zakłady faktycznie utrzymują
To typowe zakresy z obróbki acetalu w zakładzie o stabilnej temperaturze. Nie są obietnicami, a zakład wyceniający Państwa część potwierdza je dla Państwa geometrii.
| Element | Rutynowo | Osiągalne przy staranności |
|---|---|---|
| Wymiary ogólne poniżej 100 mm | ±0,05 mm | ±0,025 mm |
| Toczona średnica zewnętrzna, poniżej 50 mm | ±0,05 mm | ±0,02 mm |
| Średnica otworu, poniżej 25 mm | ±0,05 mm | ±0,02 mm |
| Płaskość na płycie 100 mm | 0,1 do 0,2 mm | 0,05 mm po odprężeniu |
| Długość powyżej 300 mm | ±0,15 mm | Zależy od temperatury pomiaru |
Wszystko ciaśniejsze niż ±0,02 mm w acetalu to rozmowa, a nie uwaga na rysunku. Da się to zrobić na małym elemencie, na części, której wolno się ustabilizować, w pomieszczeniu z kontrolowaną temperaturą. Nie da się tego zrobić na każdym wymiarze dużej płyty za żadne pieniądze.
Kiedy wyżarzanie się opłaca
Cykl odprężania polega na utrzymaniu części w podwyższonej temperaturze przez czas zależny od grubości ścianki, a następnie powolnym ochłodzeniu. Zakłady robią to w piecu albo w podgrzewanej kąpieli olejowej lub solnej. Kosztuje to dzień lub więcej terminu i trochę czasu pieca.
Opłaca się, gdy:
- Część jest gruba i z jednej strony schodzi dużo materiału
- Płaskość lub równoległość są ciasne na długiej powierzchni
- Część jest obrabiana z płyty, a nie z pręta
- Część będzie w eksploatacji przechodzić cykle temperatury i nie może się ruszyć
Zwykle się nie opłaca przy małej toczonej tulei z pręta, gdzie geometria jest symetryczna i uwalnia się niewiele naprężeń.
Sprawdzona kolejność to: obróbka zgrubna, wyżarzanie, wykończenie. Wyżarzanie po wykończeniu rusza część, którą dopiero co wykończono.
Jak tolerować rysunek
Najbardziej pomaga tolerowanie wybiórcze. Na typowej części z acetalu liczą się dwa lub trzy wymiary, a reszta nie. Jeśli cały rysunek ma ciasną tolerancję ogólną, zakład musi traktować każdy wymiar jako krytyczny, a Państwo płacą za kontrolę elementów, na których nikomu nie zależy.
Praktyczne uwagi do umieszczenia na rysunku części z acetalu:
- Temperatura pomiaru, na przykład 20 °C
- Które wymiary są krytyczne, a cała reszta na luźnej tolerancji ogólnej
- Czy część pracuje w wilgoci, aby zakład wiedział, że otwór może urosnąć
- Załamanie krawędzi, ponieważ POM zostawia drobny zadzior na ostrych narożnikach
- Gatunek i informacja, czy dopuszczona jest zamiana
Czego spodziewać się w wycenie
Zakład czytający dobrze stolerowany rysunek z acetalu zwykle wyceni jedną z trzech dróg. Toczenie z pręta dla części okrągłych, frezowanie z płyty dla części płaskich albo obróbka zgrubna, wyżarzanie i wykończenie, gdy wymagają tego tolerancje. Trzecia droga kosztuje więcej i trwa dłużej, a dobra wycena mówi, którą przyjęto.
Jeśli oferty bardzo się różnią, to często właśnie z tego powodu. Jeden zakład założył cykl odprężania, a drugi nie.
Najczęstsze pytania
Jaka tolerancja jest realistyczna dla obrabianego Delrinu?
Około ±0,05 mm na wymiarach ogólnych to standard. ±0,025 mm jest realne na małych elementach, jeśli zakład kontroluje temperaturę, stosuje lekkie przejścia wykańczające i pozwala częściom się ustabilizować przed pomiarem. Węższą tolerancję trzeba omówić osobno dla każdego elementu.
Czy Delrin wymaga wyżarzania przed obróbką?
W większości części nie. Warto, gdy część jest gruba, gdy z jednej strony zdejmuje się dużo materiału lub gdy tolerancja jest tak ciasna, że ruch po obróbce spowodowałby jej przekroczenie. Cykl odprężania między obróbką zgrubną a wykańczającą dodaje dzień lub więcej do terminu.
Dlaczego część z POM zmierzyła się inaczej w zakładzie i w moim zakładzie produkcyjnym?
Najprawdopodobniej przez temperaturę. Acetal rozszerza się o około 110 mikrometrów na metr na kelwin. Część o długości 100 mm zmierzona w 20 °C i ponownie w 28 °C różni się o prawie 0,09 mm wyłącznie z powodu rozszerzalności cieplnej. Warto uzgodnić temperaturę pomiaru i wpisać ją na rysunku.
Potrzebna wycena tej części?
Proszę przesłać rysunek. Dopasujemy do maksymalnie 3 zakładów obrabiających acetal i odpowiemy w ciągu 24 godzin roboczych.
Znajdź zakład obrabiający Delrin