Ratgeber / Für Fertiger
Welche Ausrüstung ein Betrieb braucht, um Acetal und technische Kunststoffe gut zu zerspanen
25. September 2026
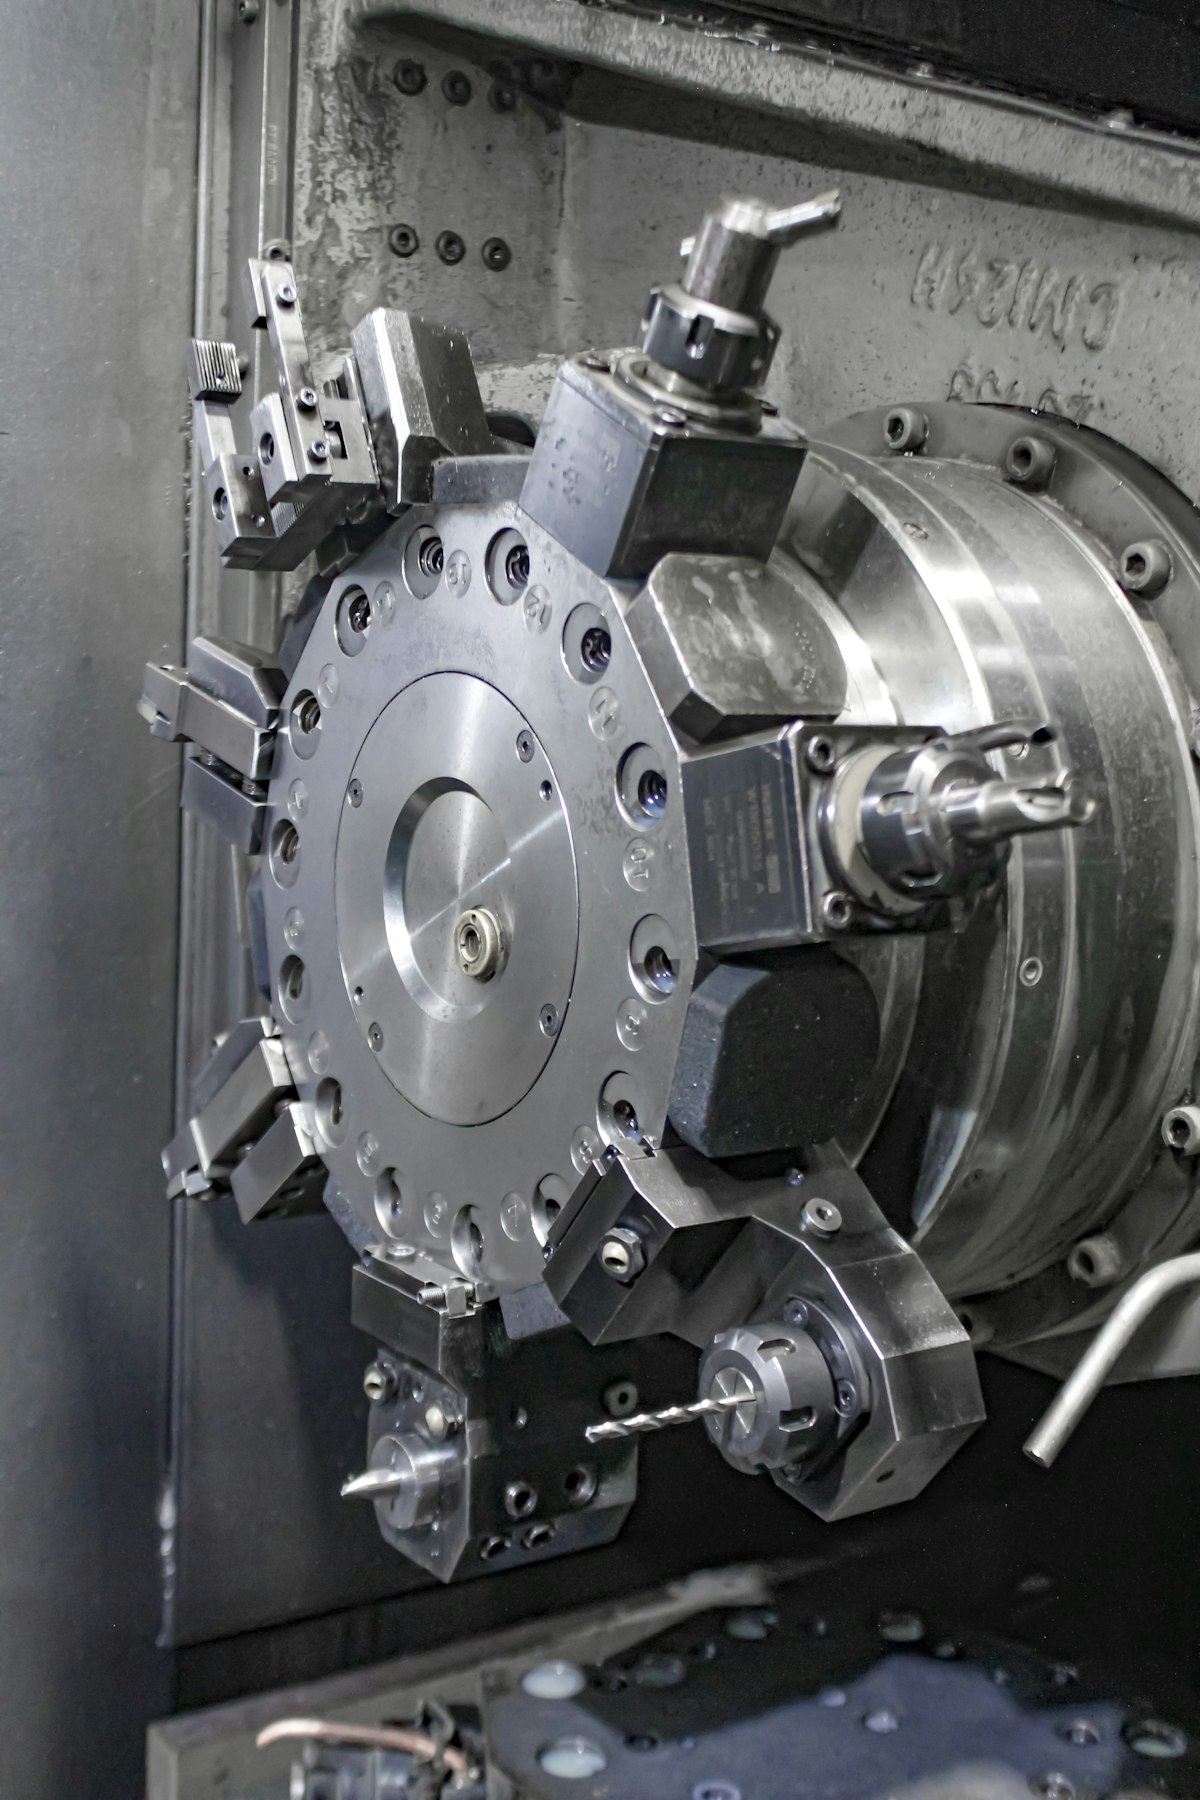
Acetal verlangt keine exotische Ausrüstung wie manche andere Werkstoffe. Was einen Betrieb, der es gut zerspant, von einem unterscheidet, der damit kämpft, ist überwiegend Technik und Aufmerksamkeit und weniger ein bestimmtes Gerät. Diese Checkliste behandelt, was tatsächlich zählt, grob nach Wirkung geordnet.
Spannmittel
Das ist der größte einzelne Unterschied zwischen Betrieben, die regelmäßig Kunststoffe zerspanen, und solchen, die es nicht tun.
Weichbacken, auf das Teil gefräst. Standardbacken aus gehärtetem Stahl zeichnen sich in Acetal ab und können dünne Wände schon bei normalem Spanndruck verziehen. Auf das exakte Profil des Teils gefräste Weichbacken verteilen die Spannkraft und vermeiden örtliche Druckspitzen, die das Material eindrücken oder verformen.
Vakuumspannung für flache Teile. Ein Vakuumfutter oder eine Vakuumplatte hält ein flaches oder dünnes Teil ganz ohne mechanische Spannkraft, oft die einzige Möglichkeit, eine dünne Platte genau zu bearbeiten, ohne dass sie sich unter dem Spanner wölbt.
Opfer- oder Sondervorrichtungen für schwierige Geometrie. Eine einmalige Vorrichtung, aus billigem Material gefräst und nach dem Auftrag entsorgt, ist übliche Praxis bei Teilen ohne offensichtliche Spannfläche.
Geringerer Spanndruck, auf mehr Punkte verteilt. Wo ein Metallteil an zwei oder drei Punkten mit hoher Spannkraft gehalten wird, wird ein gleichwertiges Acetal-Teil oft an mehr Punkten mit jeweils geringerem Druck gehalten, was die örtliche Spannung senkt, die Abdrücke oder Verzug verursacht.
Ein Betrieb ohne all das kann einfache, robuste Acetal-Teile trotzdem akzeptabel zerspanen. Ein Betrieb, der darin investiert hat, kann dünne, präzise oder schwierige Teile fertigen, die sonst verzogen oder mit Abdrücken zurückkämen.
Werkzeuge
Scharfe Werkzeuge mit positivem Spanwinkel. Acetal will geschnitten und nicht geschoben werden. Positive Spanwinkel, üblich sind 10 bis 20 Grad, schneiden sauber. Eine neutrale oder negative Geometrie, die in Stahl in Ordnung wäre, schiebt und verformt Kunststoff eher, als ihn abzuscheren.
Großzügige Freiwinkel. Etwa 10 bis 15 Grad Freiwinkel verhindern, dass das Werkzeug an der elastischen Rückfederung des Materials hinter der Schneide reibt. Das ist eine häufige Ursache für die verschmierte, wie geschmolzen wirkende Oberfläche an Acetal, das mit falscher Geometrie geschnitten wurde.
Polierte Spannuten und weniger Schneiden bei Fräswerkzeugen. Zwei- oder dreischneidige Schaftfräser mit polierten Spannuten führen Späne besser ab als für Stahl ausgelegte Werkzeuge, und die Spanabfuhr ist eine der häufigeren Schwachstellen bei tiefen oder blinden Merkmalen in Acetal.
Eigene Kunststoffwerkzeuge sind ein Bonus, keine Voraussetzung. Scharf gehaltene Aluminiumwerkzeuge mit dem richtigen Vorschub liefern gute Ergebnisse. Die Oberflächengüte leidet tatsächlich unter einer stumpfen Schneide, unabhängig davon, wofür das Werkzeug ursprünglich gebaut wurde.
Eine Disziplin beim Nachschleifen oder Wechseln. Weil Acetal stumpfe Werkzeuge sofort durch Verschmieren und Hitzespuren zeigt, tauschen oder schleifen Betriebe, die es gut zerspanen, Werkzeuge tendenziell vorausschauender nach als bei einem Werkstoff, der eine leicht abgenutzte Schneide eher verzeiht.
Materialhandhabung
Lagerung von Stangen und Platten, die Verzug vermeidet. Acetal-Halbzeug kann wie die meisten Thermoplaste einen Verzug annehmen, wenn es längere Zeit unter Last oder auf einer unebenen Fläche gelagert wird. Flache, gestützte Lagerung für Platten und ordentlich gestützte Regale für Stangen halten das Halbzeug gerade, bevor es die Maschine erreicht.
Genug Sortenvielfalt für reale Anfragen. Naturfarbenes Homopolymer und Copolymer decken die meiste Arbeit ab. Betriebe, die auch PTFE-gefüllte, glasfaserverstärkte oder Sorten für Lebensmittelkontakt führen, können ein breiteres Spektrum an Anfragen ohne Bestellverzug anbieten, ein echter Vorteil bei zeitkritischen Anfragen.
Ein System zur Verfolgung von Werkstoffzeugnissen. Für jeden Betrieb, der Lebensmittel-, Medizin- oder luftfahrtnahe Arbeit übernimmt, ist die Rückverfolgbarkeit eines fertigen Teils auf ein bestimmtes Chargenzeugnis oft eine harte Anforderung und kein Nice-to-have.
Prozessfähigkeit
Eine dokumentierte Praxis zur Prüftemperatur. Weil sich Acetal pro Grad etwa zehnmal so stark ausdehnt wie Stahl, liefert ein Betrieb, der Teile bei einer gleichbleibenden, bekannten Temperatur misst und warme Teile vor der Endprüfung ruhen lässt, verlässlichere Maßberichte als einer, der direkt von der Maschine misst.
Zugang zum Spannungsarmglühen, im Haus oder über einen Partner. Ein Ofen zum Tempern dicker oder eng tolerierter Teile zwischen Schruppen und Schlichten ist nicht für jeden Auftrag nötig, aber ein Betrieb, der einen hat oder einen verlässlichen Partner mit Ofen, kann ein breiteres Spektrum toleranzkritischer Arbeit übernehmen.
Ein Entgratprozess, der es als echten Arbeitsgang behandelt. Acetal hält einen feinen, flexiblen Grat, der sich umlegt, statt sauber abzubrechen. Betriebe, die für das Entgraten echte Handarbeitszeit einplanen und es nicht als Nebensache behandeln, liefern gleichmäßigere Kantenqualität.
Prüfung
Standard-Messmittel genügen meist. Messschieber, Bügelmessschrauben und eine Koordinatenmessmaschine für engere Toleranzen decken den weitaus größten Teil des Prüfbedarfs an Acetal ab. Der Werkstoff verlangt keine Spezialmesstechnik über das hinaus, was ein Betrieb ohnehin für Präzisionsteile aus Metall einsetzt.
Eine Erstmusterprüfung, die die Prüfbedingungen nennt. Ein Maßbericht, der Temperatur und Ruhezeit der Messung vermerkt, ist nützlicher und belastbarer als einer, der nur Zahlen gegen eine Zeichnung auflistet.
Was diese Checkliste nicht ist
Sie ist keine Zertifizierungsanforderung, und keiner dieser Punkte ist Voraussetzung für die Registrierung oder die Annahme eines Leads. Ein Betrieb mit einfachen Weichbacken und scharfen Werkzeugen, ohne Vakuumspannung und ohne eigenen Ofen zum Tempern, kann bei der Mehrzahl der Acetal-Teile, die als Anfragen hereinkommen, trotzdem gute Arbeit leisten. Diese Liste zeigt, wo sich Investitionen lohnen, wenn ein Betrieb ein breiteres Spektrum an Anfragen übernehmen will, besonders die dünnere, enger tolerierte und stückzahlstärkere Arbeit, die Spezialisten von Generalisten unterscheidet.
Kühlschmierstoff und Trockenbearbeitung
Acetal lässt sich trocken zerspanen, und viele Betriebe tun genau das bei den meisten Aufträgen, mit einem Luftstrahl, der Späne wegbläst und Wärme aus dem Schnitt trägt. Das funktioniert bei der Mehrzahl der Teile gut und erspart die Frage der Verträglichkeit von Kühlschmierstoff mit dem Werkstoff.
Kühlschmierstoff verdient seinen Platz bei bestimmten Operationen und nicht als Pauschalregel: lange Schlichtschnitte, in denen sich Wärme aufbauen kann, tiefe Bohrungen mit schwieriger Spanabfuhr und dünnwandige Teile, bei denen örtliche Wärme ein Merkmal verziehen könnte, bevor es fertig ist. Wasserlöslicher Kühlschmierstoff ist die übliche Wahl, wenn einer eingesetzt wird. Aggressive oder ölbasierte Kühlschmierstoffe sollten Sie meiden, da Acetal weniger davon profitiert als Metalle und manche Rezepturen mit der Oberfläche des Werkstoffs nicht voll verträglich sind.
Ein Betrieb, der beides fahren kann, trocken für Routinearbeit und Kühlschmierstoff für die Operationen, die davon profitieren, ist flexibler als einer, der sich ganz auf einen Ansatz festlegt.
Eine einfache Selbsteinschätzung
Vor der Registrierung lohnt ein ehrlicher Blick auf vier Fragen:
- Haben wir Acetal-Stangen oder -Platten bereits vorrätig, oder würde eine Anfrage zuerst eine Sonderbestellung bedeuten? Betriebe mit Lagerbestand können typischerweise schneller anbieten und liefern, was bei zeitkritischen Anfragen zählt.
- Haben wir an einem Kunststoffteil schon einmal erfolgreich eine Toleranz enger als ±0,05 mm gehalten, oder wäre das ein erster Versuch? Gegen einen ersten Versuch ist nichts einzuwenden, aber zu wissen, welcher Fall zutrifft, hilft, realistische Erwartungen an ein Angebot zu setzen.
- Haben wir eine Spannlösung jenseits eines Standardschraubstocks für ein Teil, das starken Spanndruck nicht verträgt? Wenn nicht, kann die Registrierung für dünnere oder empfindlichere Teile zu Leads führen, die sich schwer gut ausführen lassen.
- Können wir ein Werkstoffzeugnis oder einen Chargenrückverfolgungsnachweis erstellen, wenn ein Einkäufer danach fragt? Das zählt am meisten bei Lebensmittelkontakt, Medizintechnik oder regulierten Branchen, weniger bei allgemeinen Industrieteilen.
Keine dieser Fragen hat eine falsche Antwort, die einen Betrieb von der Registrierung ausschließt. Sie helfen zu bestimmen, welche Arten von Anfragen sich lohnen, sobald Vorschauen eintreffen.
Wo das in die Registrierung passt
Nichts von dieser Ausrüstung wird bei der Registrierung überprüft. Entscheidend ist, genau zu registrieren: die Maschinen, den Werkzeugansatz, das Material und die Fähigkeiten, die ein Betrieb tatsächlich hat, damit die zugeordneten Anfragen solche sind, die er wirklich gewinnen kann. Ein Betrieb, der ehrlich zu einer leichteren Ausrüstungsliste steht, wird trotzdem Arbeit zugeordnet, die gut zu ihm passt.
Bereit zu sehen, welche Anfragen zu Ihrem Betrieb passen? Registrieren Sie Ihren Betrieb und erhalten Sie Vorschauen, die zu Ihren Maschinen und Ihrem Lagerbestand passen. Wir antworten innerhalb von 24 Geschäftsstunden.
Häufig gestellte Fragen
Brauche ich eigene Werkzeuge, um Acetal gut zu zerspanen?
Eigene Kunststoffwerkzeuge mit scharfem positivem Spanwinkel und polierten Spannuten helfen, sind aber nicht zwingend nötig. Aluminiumwerkzeuge in gutem Zustand liefern brauchbare Acetal-Teile. Wichtiger ist, die Schneiden scharf zu halten und den richtigen Vorschub zu fahren, als ein separates Werkzeuglager zu besitzen.
Kann ich Acetal ohne Ofen zum Tempern zerspanen?
Ja, bei den meisten Teilen. Tempern spielt nur bei dicken Querschnitten, engen Toleranzen über eine lange Fläche oder Teilen aus Platte mit viel Abtrag von einer Seite eine Rolle. Ein Betrieb ohne Ofen kann den weitaus größten Teil der Acetal-Arbeit übernehmen und das gelegentliche Teil, das ein Spannungsarmglühen braucht, an einen Partner mit Ofen geben.
Woran erkenne ich, ob ein Betrieb wirklich für Kunststoffe ausgestattet ist?
An Spannmitteln, die für weiches Material gebaut sind statt an einem Standard-Stahlschraubstock, an Werkzeugen, die gezielt scharf gehalten werden, weil Kunststoff stumpfe Schneiden sofort zeigt, und an einem dokumentierten Vorgehen zur Prüftemperatur. Diese drei Dinge zeigen sich an den Teilen, bevor jemand eine Maschinenliste prüft.
Angebot für dieses Teil benötigt?
Senden Sie die Zeichnung. Wir verbinden Sie mit bis zu 3 Betrieben, die Acetal zerspanen, und antworten innerhalb von 24 Geschäftsstunden.
Betrieb für Delrin finden