Guías / Para talleres
Qué equipo necesita un taller para mecanizar bien el acetal y los plásticos técnicos
25 de septiembre de 2026
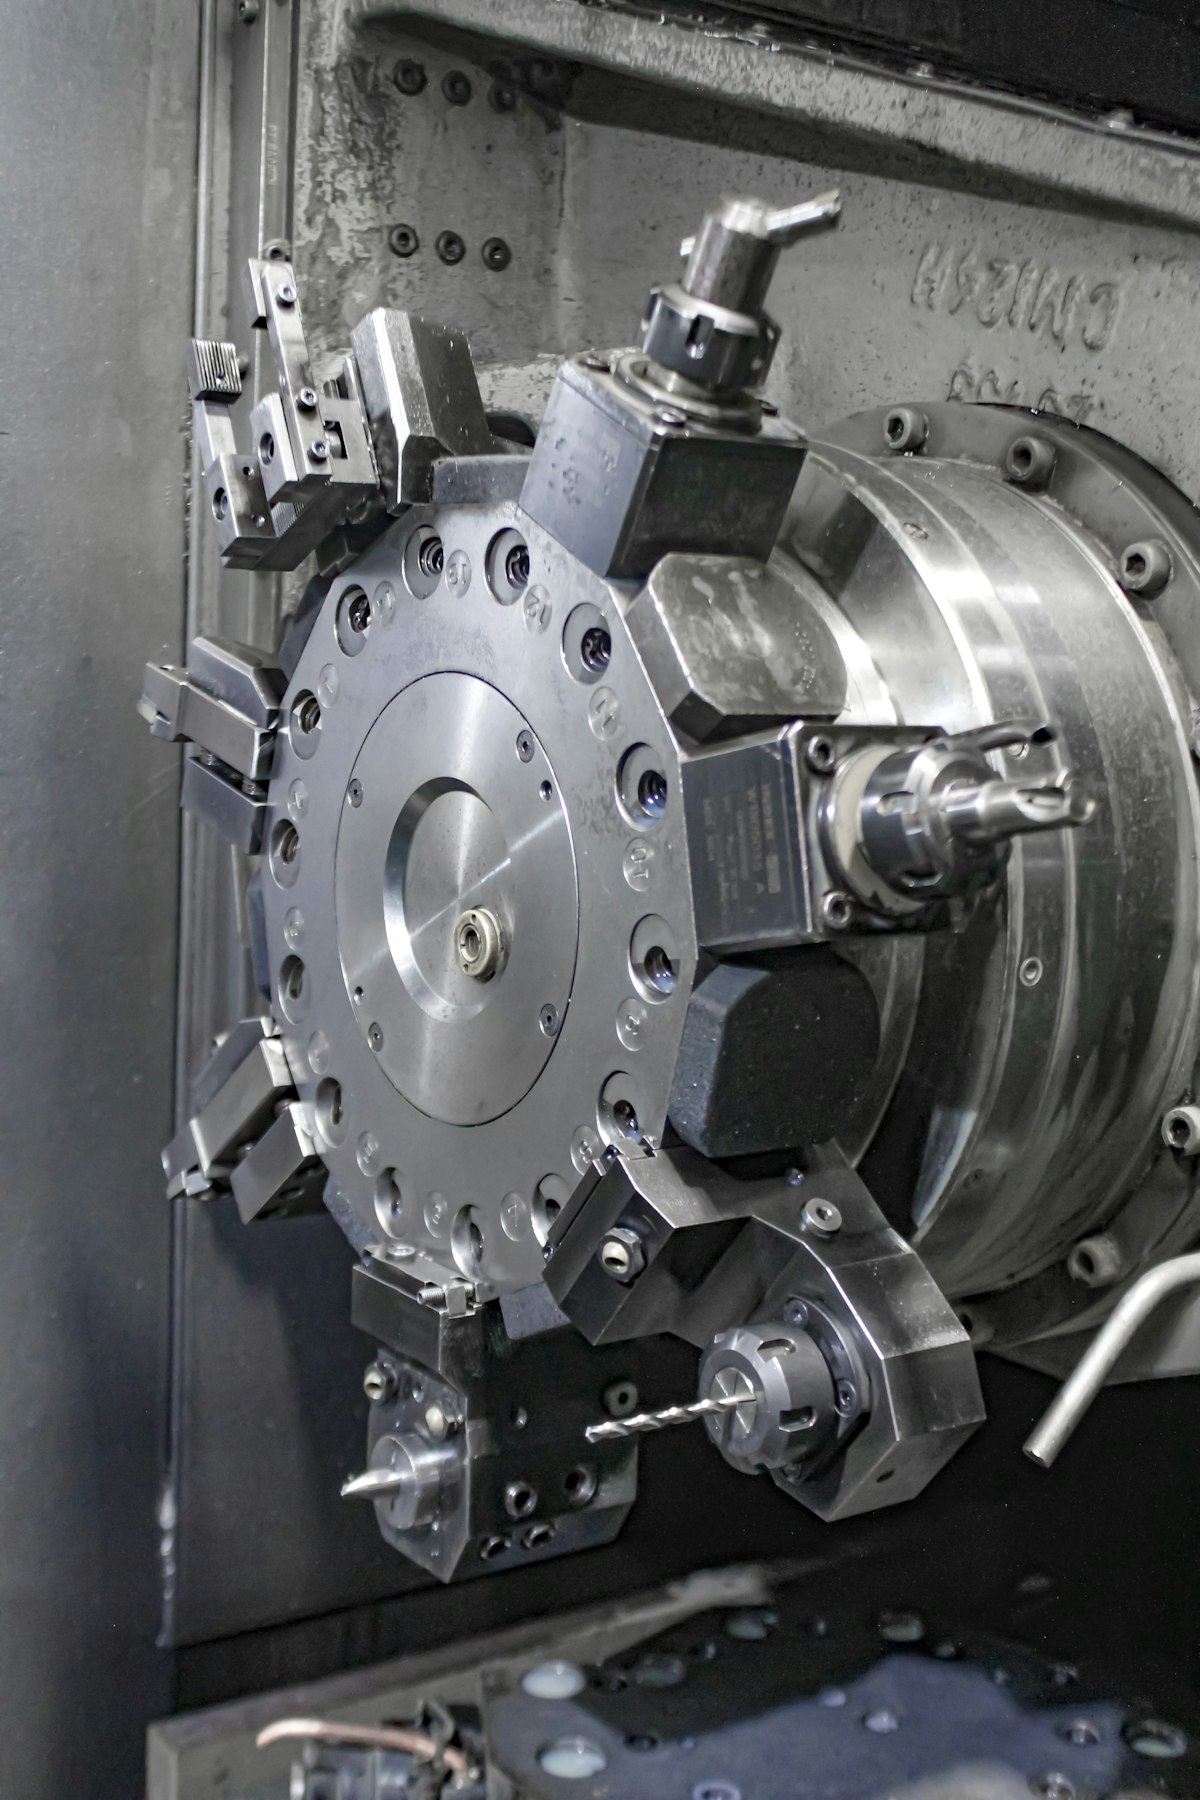
El acetal no exige un equipo exótico como lo hacen algunos materiales. Gran parte de lo que separa a un taller que lo mecaniza bien de uno que lo pasa mal es técnica y atención más que una pieza concreta de maquinaria. Esta lista de verificación cubre lo que realmente importa, aproximadamente por orden de impacto.
Sujeción
Es el mayor factor diferenciador entre los talleres que mecanizan plásticos con regularidad y los que no.
Garras blandas, cortadas a la medida de la pieza. Las garras estándar de acero templado marcan el acetal y pueden deformar las paredes delgadas con una presión de apriete normal. Las garras blandas mecanizadas al perfil exacto de la pieza reparten la fuerza de apriete y evitan puntos locales de presión alta que abollan o deforman el material.
Fijación por vacío para piezas planas. Un plato o una placa de vacío sujeta una pieza plana o delgada sin ninguna fuerza de apriete mecánica, que suele ser la única forma de mecanizar con precisión una placa delgada sin que se curve bajo la mordaza.
Fijaciones sacrificables o a medida para geometrías incómodas. Una fijación única, mecanizada en un material barato y desechada tras el trabajo, es práctica común para piezas que no tienen una superficie de apriete evidente.
Menor presión de apriete, repartida en más puntos. Donde una pieza metálica puede sujetarse en dos o tres puntos de apriete fuerte, una pieza equivalente de acetal suele sujetarse en más puntos con menos presión en cada uno, lo que reduce la tensión local que causa marcas o deformaciones.
Un taller sin nada de esto puede mecanizar de forma aceptable piezas de acetal sencillas y robustas. Un taller que ha invertido puede mecanizar piezas delgadas, precisas o incómodas que de otro modo volverían deformadas o marcadas.
Herramientas
Herramientas afiladas de ángulo de corte positivo. El acetal quiere ser rebanado, no empujado. Los ángulos de corte positivos, normalmente de 10 a 20 grados, cortan limpiamente. Una geometría de ángulo neutro o negativo, que sería correcta en acero, tiende a empujar y deformar el plástico en lugar de cizallarlo.
Ángulos de incidencia generosos. Unos 10 a 15 grados de incidencia evitan que la herramienta roce con la recuperación elástica del material detrás del filo de corte, una causa común del acabado superficial untado, de aspecto fundido, que aparece en el acetal cortado con la geometría equivocada.
Acanaladuras pulidas y menos filos en las herramientas de fresado. Las fresas de dos o tres filos con acanaladuras pulidas evacuan la viruta con más eficacia que las herramientas diseñadas para acero, y la evacuación de viruta es uno de los puntos de fallo más comunes en elementos profundos o ciegos en acetal.
Las herramientas dedicadas a plásticos son un extra, no un requisito. Las herramientas de aluminio mantenidas afiladas y usadas con el avance correcto dan buenos resultados. Lo que degrada realmente el acabado es un filo romo, sea cual sea el material para el que se diseñó la herramienta.
Una disciplina de afilado o sustitución de herramientas. Como el acetal muestra de inmediato una herramienta desgastada, en forma de untado y marcas de calor, los talleres que lo mecanizan bien tienden a cambiar o reafilar las herramientas antes de lo que harían con un material más indulgente con un filo algo gastado.
Manejo del material
Almacenamiento de barra y plancha que evite el alabeo. El stock de acetal, como la mayoría de los termoplásticos, puede deformarse si se almacena bajo carga o contra una superficie irregular durante periodos prolongados. Un almacenamiento plano y apoyado para la plancha y un rack bien apoyado para la barra mantienen el material recto antes de que llegue a la máquina.
Variedad suficiente de calidades para atender solicitudes reales. El homopolímero y el copolímero naturales cubren la mayor parte del trabajo. Los talleres que además tienen en stock calidades con carga de PTFE, con fibra de vidrio o de contacto alimentario pueden cotizar una gama más amplia de solicitudes sin demora de pedido, una ventaja real frente a solicitudes con plazo apretado.
Un sistema para seguir los certificados de material. Para cualquier taller que acepte trabajo de contacto alimentario, médico o cercano al sector aeroespacial, poder rastrear una pieza terminada hasta un certificado de lote concreto es a menudo un requisito estricto, no un detalle deseable.
Capacidad de proceso
Una práctica documentada de temperatura de inspección. Como el acetal se dilata aproximadamente diez veces más que el acero por grado, un taller que mide las piezas a una temperatura constante y conocida, y deja que las piezas calientes se estabilicen antes de la inspección final, produce informes dimensionales más fiables que uno que mide directamente a la salida de la máquina.
Acceso al alivio de tensiones, en casa o a través de un socio. Un horno de recocido para piezas gruesas o de tolerancia estrecha entre el desbaste y el acabado no se necesita en todos los trabajos, pero un taller que lo tiene, o que cuenta con un socio fiable que lo tiene, puede asumir una gama más amplia de trabajo crítico en tolerancia.
Un proceso de desbarbado que lo trate como una operación real. El acetal deja una rebaba fina y flexible que se dobla en lugar de romperse limpiamente. Los talleres que presupuestan tiempo de mano real para el desbarbado, en lugar de tratarlo como una ocurrencia tardía, entregan una calidad de arista más constante.
Inspección
Las herramientas dimensionales estándar suelen bastar. Calibres, micrómetros y una máquina de medición por coordenadas para tolerancias más estrechas cubren la gran mayoría de las necesidades de inspección del acetal. Nada en el material exige equipos de metrología especializados más allá de lo que un taller ya usaría para piezas metálicas de precisión.
Un proceso de primer artículo que indique las condiciones de inspección. Un informe dimensional que anote la temperatura y el tiempo de estabilización con que se midió la pieza es más útil, y más defendible, que uno que se limita a enumerar cifras frente a un plano.
Lo que esta lista no es
No es un requisito de certificación, y ninguno de estos elementos es un requisito previo para registrarse o aceptar un contacto. Un taller con garras blandas básicas y herramientas afiladas, sin fijación por vacío ni horno de recocido propio, puede hacer buen trabajo en la mayoría de las piezas de acetal que llegan como solicitudes. Esta lista es una guía de dónde rinde la inversión si un taller quiere asumir una gama más amplia de solicitudes, en particular el trabajo más delgado, de tolerancia más estrecha y mayor volumen que separa a los especialistas de los generalistas.
Refrigerante y mecanizado en seco
El acetal puede mecanizarse en seco, y muchos talleres lo hacen así en la mayoría de los trabajos, apoyándose en un chorro de aire para evacuar la viruta y llevarse el calor del corte. Esto funciona bien en la mayoría de las piezas y evita la complicación de la compatibilidad del refrigerante con el material.
El refrigerante se justifica en operaciones concretas más que como práctica general: pasadas de acabado largas en las que el calor tiene tiempo de acumularse, taladros profundos donde la evacuación de viruta es difícil y piezas de pared delgada donde un calor localizado podría deformar un elemento antes de terminarlo. El refrigerante soluble en agua es la elección habitual cuando se usa uno. Conviene evitar los refrigerantes agresivos o de base aceite, ya que el acetal obtiene menos beneficio de ellos que los metales y algunas formulaciones no son totalmente compatibles con la superficie del material.
Un taller equipado para trabajar de ambas formas, en seco para el trabajo rutinario y con refrigerante para las operaciones concretas que se benefician, tiene más flexibilidad que uno comprometido por entero con un solo enfoque.
Una autoevaluación sencilla
Antes de registrarse, conviene una mirada honesta a cuatro preguntas:
- ¿Tenemos ya barra o plancha de acetal a mano, o una solicitud significaría hacer primero un pedido especial? Los talleres con stock a mano suelen poder cotizar y entregar más rápido, lo que importa en solicitudes con plazo apretado.
- ¿Hemos mantenido con éxito alguna vez una tolerancia más estrecha que ±0,05 mm en una pieza de plástico, o sería un primer intento? No hay nada malo en un primer intento, pero saber qué situación se aplica ayuda a fijar expectativas realistas en una cotización.
- ¿Tenemos una solución de sujeción más allá de un tornillo de banco estándar para una pieza que no admite un apriete fuerte? Si no, registrarse para piezas más delgadas o delicadas puede traer contactos difíciles de ejecutar bien.
- ¿Podemos producir un certificado de material o un registro de trazabilidad por lote si un comprador lo pide? Esto importa sobre todo en contacto alimentario, médico o sectores regulados, menos en piezas industriales generales.
Ninguna de estas preguntas tiene una respuesta incorrecta que descalifique a un taller para registrarse. Ayudan a fijar qué tipos de solicitudes vale la pena aceptar cuando empiecen a llegar las vistas previas.
Dónde encaja esto en el registro
Nada de este equipo se verifica en el registro. Lo que importa es registrarse con exactitud: las máquinas, el enfoque de herramientas, el stock y las capacidades que un taller realmente tiene, para que las solicitudes asignadas sean las que de verdad puede ganar. Un taller honesto sobre una lista de equipos más ligera sigue recibiendo trabajo que le encaja bien.
¿Listo para ver qué solicitudes encajan con su taller? Registre su taller y empiece a recibir vistas previas ajustadas a sus máquinas y su stock. Respondemos en un plazo de 24 horas hábiles.
Preguntas frecuentes
¿Necesito herramientas dedicadas para mecanizar bien el acetal?
Las herramientas dedicadas a plásticos, de ángulo de corte positivo y acanaladuras pulidas, ayudan, pero no son estrictamente necesarias. Las herramientas de aluminio en buen estado pueden producir piezas de acetal aceptables. Lo que importa más es mantener los filos afilados y aplicar el avance correcto, no tener un almacén de herramientas aparte.
¿Puedo mecanizar acetal sin un horno de recocido?
Sí, en la mayoría de las piezas. El recocido solo importa en secciones gruesas, tolerancias estrechas en una cara larga o piezas mecanizadas desde plancha con mucho material retirado de un lado. Un taller sin horno puede asumir la gran mayoría del trabajo en acetal y enviar la pieza ocasional que necesite alivio de tensiones a un socio que lo tenga.
¿Qué distingue a un taller realmente equipado para plásticos de uno que no lo está?
Una sujeción pensada para un material blando en lugar de un tornillo de banco de acero estándar, herramientas mantenidas afiladas precisamente porque el plástico muestra de inmediato un filo desgastado, y un planteamiento documentado de la temperatura de inspección. Esas tres cosas se notan en las piezas antes de que nadie revise una lista de máquinas.
¿Necesita una cotización para esta pieza?
Envíe el plano. Le ponemos en contacto con hasta 3 talleres que mecanizan acetal y respondemos en un plazo de 24 horas hábiles.
Encontrar un taller de Delrin