技术指南 / 面向加工厂
加工厂需要什么设备,才能把缩醛和工程塑料加工好
2026年9月25日
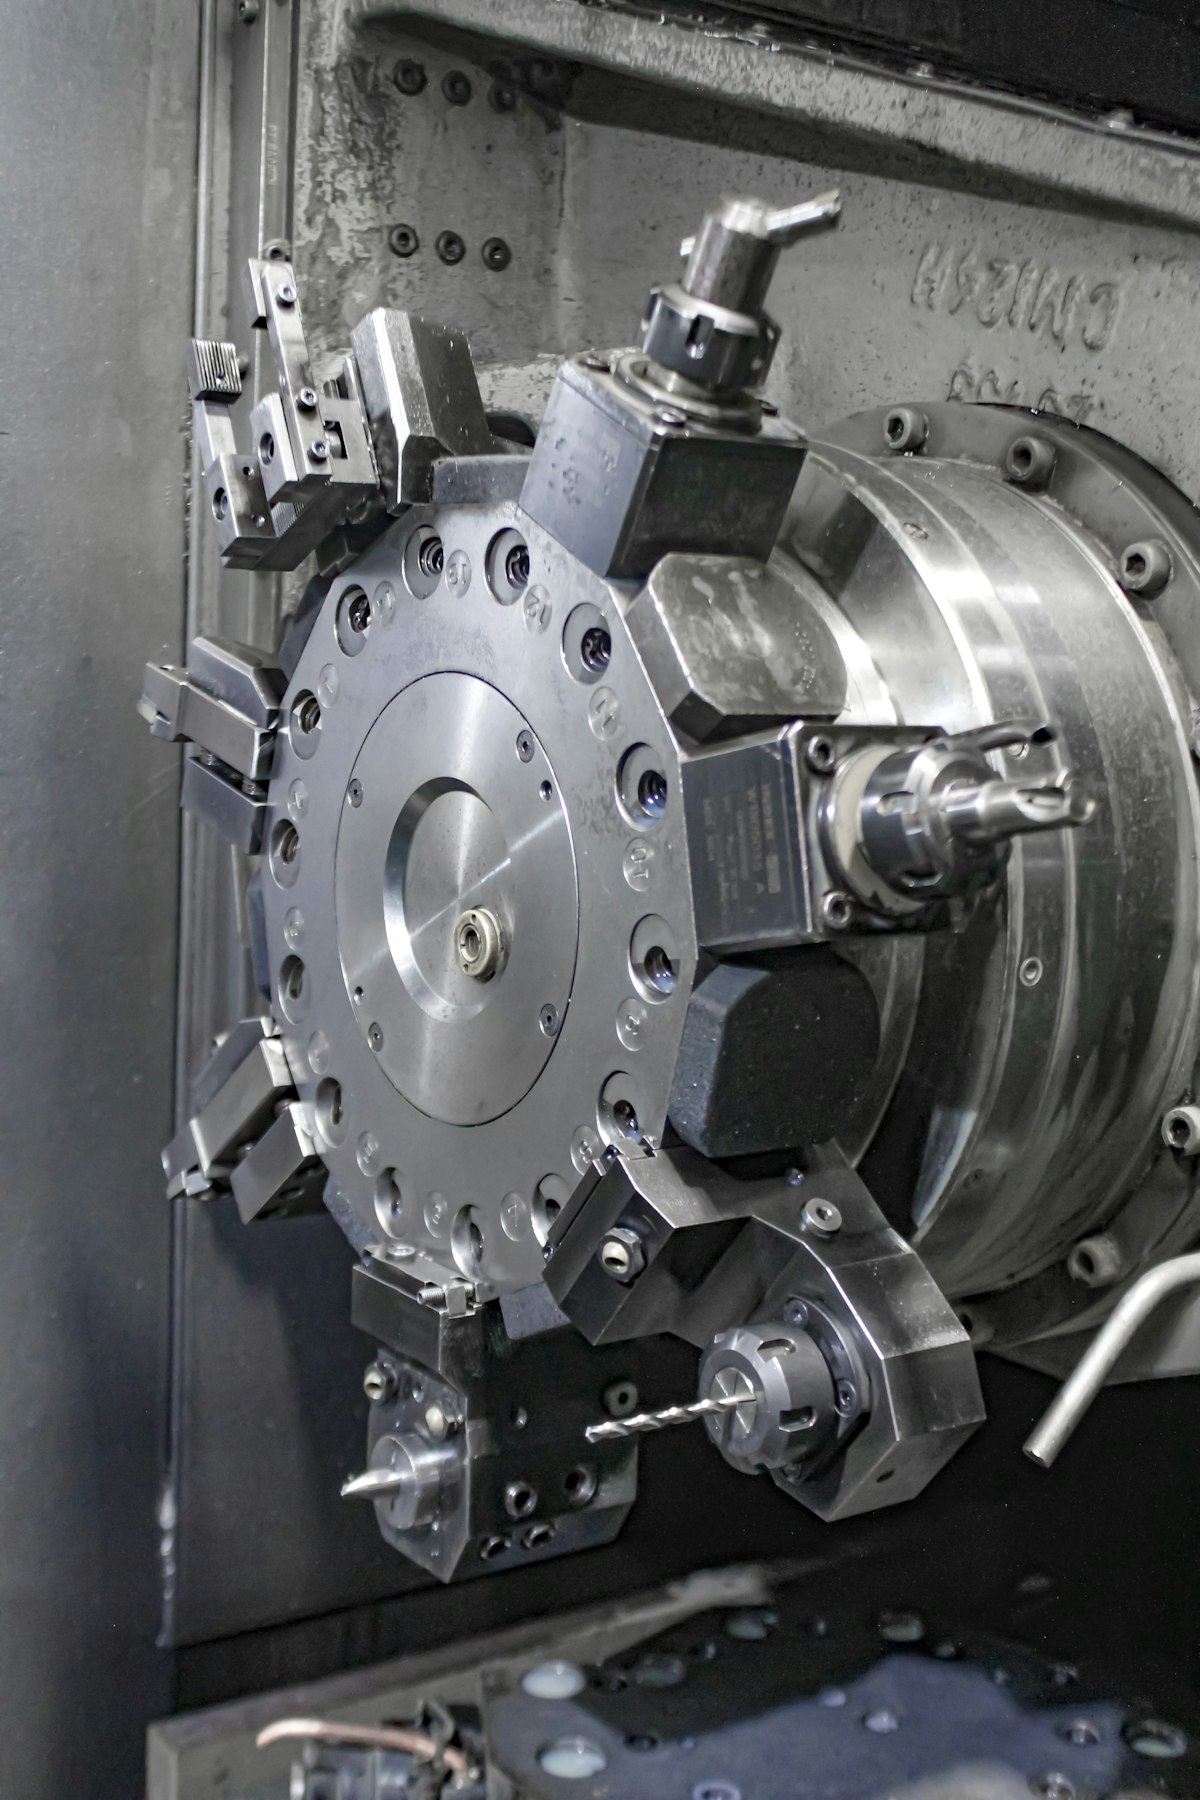
缩醛不像某些材料那样需要特殊设备。把它加工好的工厂和做得吃力的工厂,区别大多在于技术和用心,而不是某件具体的硬件。这份清单涵盖真正重要的内容,大致按影响大小排序。
工件夹持
这是经常加工塑料的工厂和不经常加工的工厂之间最大的单项差别。
按零件切出的软爪。 标准的淬硬钢爪会在缩醛上留下压痕,在正常夹紧压力下还可能使薄壁变形。按零件精确轮廓加工出的软爪,会分散夹紧力,避免局部高压点把材料压凹或压变形。
平面零件的真空夹具。 真空吸盘或真空平台完全不施加机械夹紧力就能固定平整或薄壁的零件,这往往是精确加工薄板、又不让它在夹具下弯曲的唯一办法。
针对难装夹几何形状的牺牲夹具或定制夹具。 用廉价材料加工出来、做完活儿就丢弃的一次性夹具,对于没有明显夹持面的零件,是常见的做法。
用更多的点分散更低的夹紧压力。 金属零件可能用两三个高夹紧力的点固定,而同样的缩醛零件往往用更多的点、每点压力更低来固定,减少造成压痕或变形的局部应力。
完全没有这些的工厂,仍然可以把简单、结实的缩醛零件加工到可接受的水平。在这方面投入过的工厂,则能加工那些否则会变形或留下压痕的薄壁、精密或形状别扭的零件。
刀具
锋利的正前角刀具。 缩醛希望被切开,而不是被推开。正前角,通常为 10 到 20 度,切削干净。在钢上没问题的中性或负前角几何形状,倾向于推挤并使塑料变形,而不是剪切它。
足够大的后角。 大约 10 到 15 度的后刀面间隙,能避免刀具在切削刃后方摩擦材料的弹性回复,这是用错几何形状切削缩醛时,表面出现涂抹、像融化过一样的常见原因。
铣刀采用抛光刃槽和较少刃数。 刃槽抛光的两刃或三刃立铣刀,排屑效果比为钢设计的刀具更好,而排屑是缩醛深腔或盲腔特征上最常见的失败点之一。
专用塑料刀具是加分项,而不是必需品。 保持锋利、并以合适进给使用的铝加工刀具,也能得到好的结果。真正降低表面质量的,是钝了的刃口,无论这把刀原本是为切削什么而设计的。
刀具的刃磨或更换纪律。 因为缩醛会以涂抹和热痕的形式立刻暴露钝刀,把它加工得好的工厂,往往比对略微磨损的刃口更宽容的材料,更积极地更换或重磨刀具。
坯料管理
避免翘曲的棒材和板材存放。 缩醛坯料和大多数热塑性塑料一样,如果长期在受力状态下,或靠着不平的表面存放,会产生定型变形。板材平放并有支撑,棒材存放在支撑到位的料架上,能让坯料在到达机床之前就保持平直。
足够满足真实询价的牌号种类。 本色均聚物和共聚物覆盖了大部分业务。同时备有 PTFE 填充、玻纤填充或食品接触级的工厂,不用等待订货,就能为更广泛的询价报价,这在匹配对时间敏感的 RFQ 时是实实在在的优势。
追踪材料证书的体系。 对于任何承接食品接触、医疗或类航空航天业务的工厂,能够把成品追溯到某个批次的证书,往往是硬性要求,而不是锦上添花。
工艺能力
有文档记录的检验温度做法。 因为缩醛每度的膨胀量大约是钢的十倍,在一致、已知的温度下测量零件、并让温热的零件在最终检验前稳定下来的工厂,出具的尺寸报告比直接从机床上测量的工厂更可靠。
无论自有还是通过合作伙伴,都能做去应力处理。 用于在粗加工和精加工之间对厚零件或严公差零件进行退火的烘箱,并非每个活儿都需要,但拥有烘箱、或有可靠的合作伙伴拥有烘箱的工厂,能承接范围更广的公差关键型业务。
把去毛刺当作一道真正工序的流程。 缩醛会留下细小而柔韧的毛刺,它们会折倒,而不是干净地断掉。为去毛刺预留真实手工时间、而不是事后才想到的工厂,交付的边缘质量更稳定。
检验
标准的尺寸测量工具通常就够了。 卡尺、千分尺,以及用于更严公差的三坐标测量机,能满足绝大多数缩醛检验的需要。这种材料并不要求超出工厂已经为精密金属零件所用设备之外的专门计量设备。
写明检验条件的首件流程。 一份注明零件测量时的温度和稳定时间的尺寸报告,比一份只对照图纸罗列数字的报告更有用,也更站得住脚。
这份清单不代表什么
它不是认证要求,其中任何一项都不是注册或接受线索的先决条件。有基本软爪和锋利刀具、没有真空夹具也没有自有退火烘箱的工厂,仍然可以把以 RFQ 形式送来的大多数缩醛零件做好。这份清单是一个指南,说明工厂如果想承接更广泛的询价,尤其是区分专业工厂和通用工厂的那些更薄、公差更严、批量更大的业务,投资在哪里会有回报。
切削液与干切
缩醛可以干切,很多工厂对大多数活儿就是这样做的,依靠气吹来排屑并带走切削区的热量。这对大多数零件效果良好,也避免了切削液与材料相容性的麻烦。
切削液的价值体现在特定工序上,而不是笼统的做法:热量有时间积聚的长精加工刀路、排屑困难的深孔,以及局部热量可能在特征加工完成之前就使其变形的薄壁零件。如果使用,通常选水溶性切削液。建议避免使用强效或油基切削液,因为缩醛从中获得的好处不如金属那么大,而且有些配方与这种材料的表面不完全相容。
既能干切做日常工作、又能在受益的特定工序使用切削液的工厂,比完全固守一种做法的工厂更灵活。
一个简单的自我评估
注册之前,值得坦率地看看这四个问题:
- 我们是否已经备有缩醛棒材或板材, 还是接到询价后要先特别订货?备有库存的工厂通常报价和交付更快,这对时间敏感的 RFQ 很重要。
- 我们以前是否成功在塑料零件上保证过比 ±0.05 mm 更严的公差, 还是这将是第一次尝试?第一次尝试没有任何问题,但清楚属于哪种情况,有助于在报价时设定现实的预期。
- 对于无法承受较大夹紧压力的零件,我们是否有标准虎钳之外的工件夹持方案? 如果没有,注册更薄或更精细的零件,可能会带来难以做好的线索。
- 如果采购方要求,我们能否提供材料证书或批次可追溯记录? 这对食品接触、医疗或受监管行业的业务最重要,对一般工业零件则不那么重要。
这些问题都没有会取消工厂注册资格的错误答案。它们有助于在预览开始到来时,确定哪些类型的询价值得接受。
这与注册的关系
这些设备在注册时都不会被核实。重要的是如实注册:工厂实际拥有的设备、刀具做法、库存和能力,这样匹配到的询价才是它真正能拿下的。对较轻的设备清单坦诚相告的工厂,同样能被匹配到适合自己的业务。
想看看哪些询价适合您的工厂吗?加工厂注册,开始接收与您的设备和库存相符的预览。我们会在 24 个工作小时内回复。
常见问题
要把缩醛加工好,需要专用刀具吗?
专用的塑料刀具,即锋利的正前角和抛光的刃槽,有帮助,但并非严格必需。状态良好的铝加工刀具,也能做出合格的缩醛零件。更重要的是保持刃口锋利并采用合适的进给,而不是另设一个刀具库。
没有退火烘箱,也能加工缩醛吗?
大多数零件可以。只有厚截面、长平面上的严格公差,或一侧去除大量材料的板材加工零件,退火才重要。没有烘箱的工厂仍然能承接绝大部分缩醛业务,偶尔需要去应力的零件,可以交给有烘箱的合作伙伴。
真正具备塑料加工设备的工厂,和不具备的工厂,区别在哪里?
为软质材料而不是标准钢制虎钳设计的工件夹持,因为塑料会立即暴露钝刃口而被有意保持锋利的刀具,以及有文档记录的检验温度做法。这三点,在有人查看设备清单之前,就已经体现在零件上了。