Poradniki / Dla dostawców
Jakiego wyposażenia zakład potrzebuje, by dobrze obrabiać acetal i tworzywa konstrukcyjne
25 września 2026
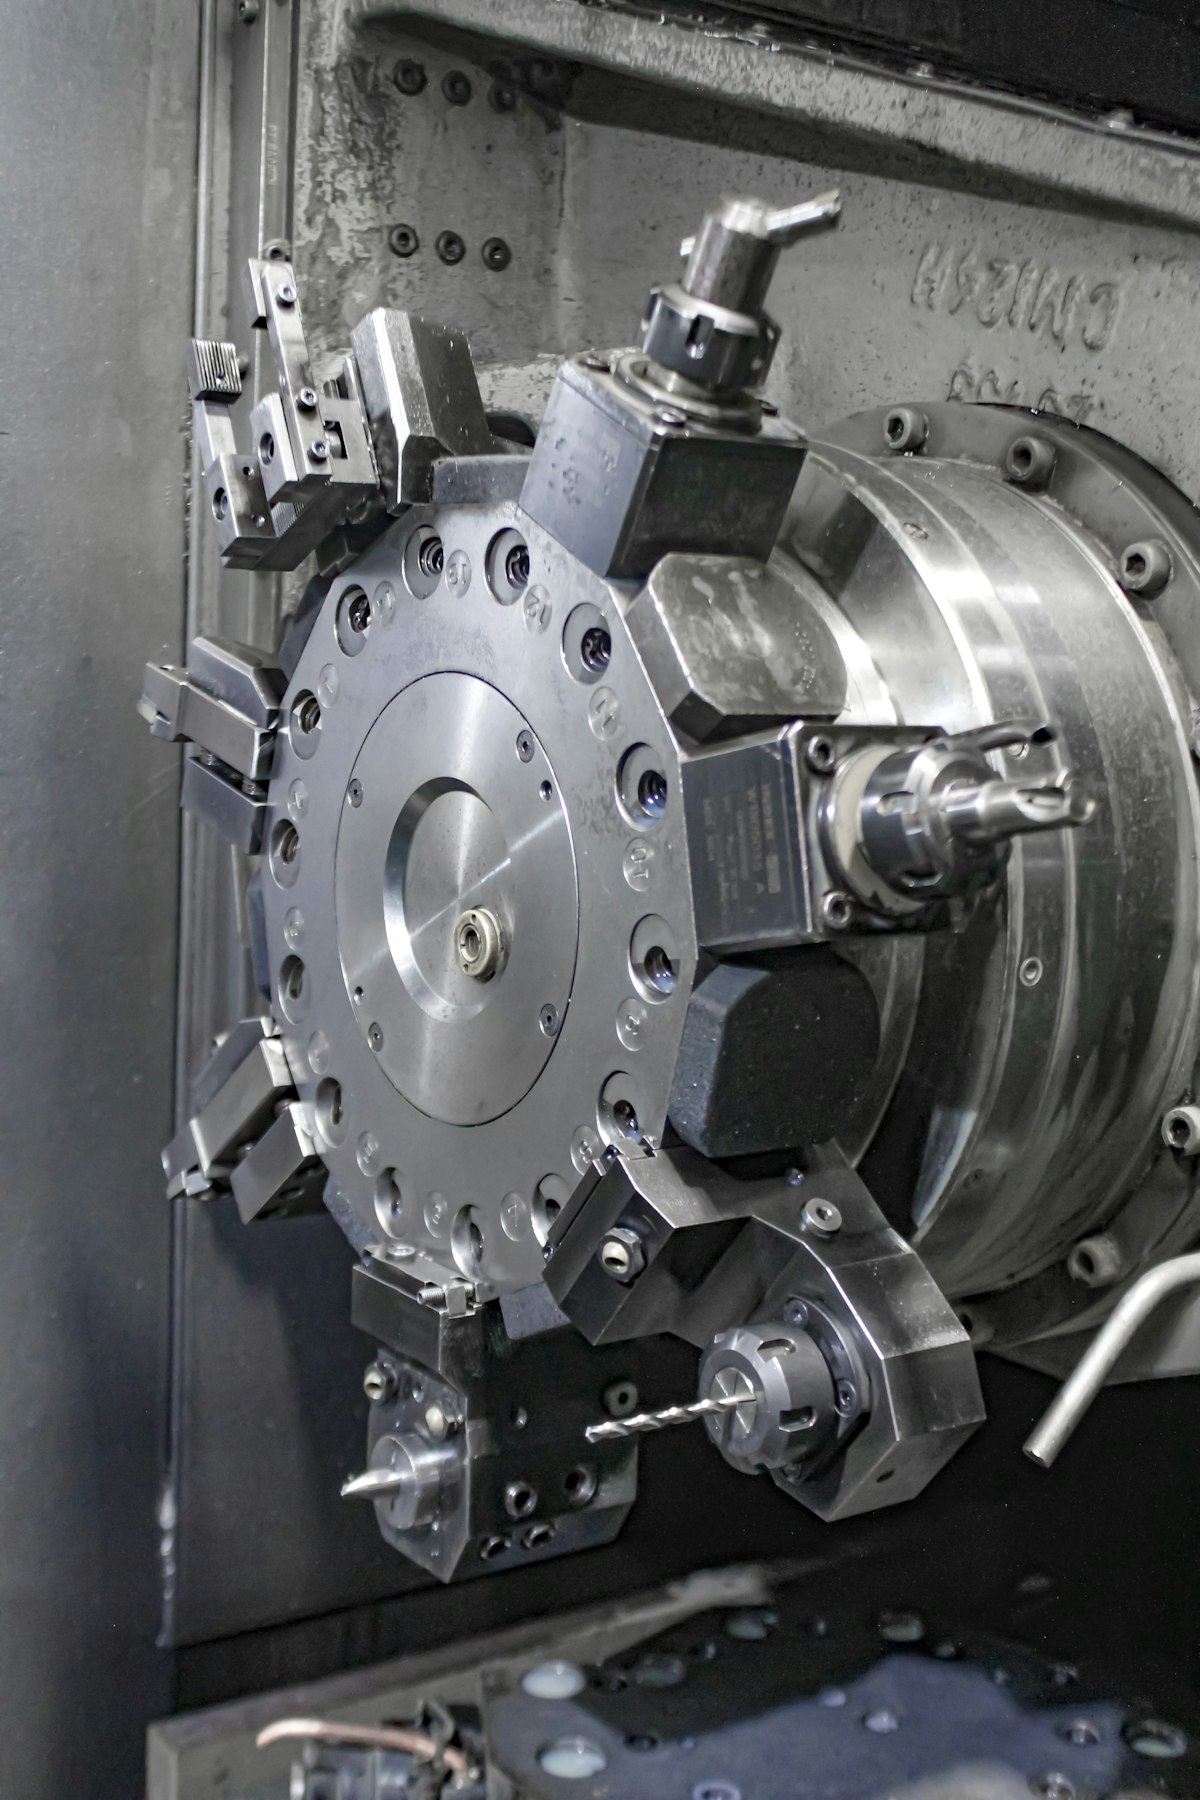
Acetal nie wymaga egzotycznego wyposażenia, jak niektóre materiały. Większość tego, co odróżnia zakład obrabiający go dobrze od takiego, który się z nim męczy, to technika i uwaga, a nie konkretny sprzęt. Ta lista kontrolna obejmuje to, co naprawdę ma znaczenie, mniej więcej według wpływu.
Mocowanie
To największy pojedynczy czynnik różnicujący zakłady obrabiające tworzywa regularnie od tych, które tego nie robią.
Miękkie szczęki dopasowane do części. Standardowe szczęki ze stali hartowanej zostawiają ślady na acetalu i mogą odkształcić cienkie ścianki przy zwykłym nacisku zacisku. Miękkie szczęki obrobione dokładnie do profilu części rozkładają siłę zacisku i unikają lokalnych punktów wysokiego nacisku, które wgniatają lub odkształcają materiał.
Mocowanie próżniowe do części płaskich. Uchwyt próżniowy lub stół próżniowy trzyma część płaską lub cienką w ogóle bez mechanicznej siły zacisku, co często jest jedynym sposobem dokładnej obróbki cienkiej płyty bez jej wyginania pod zaciskiem.
Przyrządy jednorazowe lub specjalne do nietypowej geometrii. Jednorazowy przyrząd obrobiony z taniego materiału i wyrzucony po zleceniu to powszechna praktyka dla części bez oczywistej powierzchni mocowania.
Mniejszy nacisk rozłożony na więcej punktów. Tam, gdzie część metalowa mogłaby być trzymana w dwóch lub trzech punktach z dużą siłą, odpowiednik z acetalu jest często trzymany w większej liczbie punktów z mniejszym naciskiem każdego, co zmniejsza lokalne naprężenia powodujące ślady lub odkształcenia.
Zakład bez tego wszystkiego może nadal obrabiać proste, odporne części z acetalu w akceptowalny sposób. Zakład, który w to zainwestował, może obrabiać części cienkie, precyzyjne lub nietypowe, które inaczej wracałyby odkształcone lub ze śladami.
Narzędzia
Ostre narzędzia o dodatnim kącie natarcia. Acetal chce być cięty, a nie popychany. Dodatnie kąty natarcia, zwykle od 10 do 20 stopni, tną czysto. Geometria o zerowym lub ujemnym kącie natarcia, która byłaby w porządku w stali, ma tendencję do popychania i odkształcania tworzywa zamiast jego ścinania.
Duże kąty przyłożenia. Około 10 do 15 stopni przyłożenia chroni narzędzie przed ocieraniem o sprężysty powrót materiału za krawędzią skrawającą, co jest częstą przyczyną rozmazanej, wyglądającej na przetopioną powierzchni acetalu skrawanego niewłaściwą geometrią.
Polerowane rowki wiórowe i mniej ostrzy we frezach. Frezy palcowe dwu- lub trzypiórowe z polerowanymi rowkami usuwają wióry skuteczniej niż narzędzia przeznaczone do stali, a odprowadzanie wiórów to jeden z częstszych punktów awarii na głębokich lub nieprzelotowych elementach w acetalu.
Dedykowane narzędzia do tworzyw to dodatek, a nie wymóg. Narzędzia do aluminium utrzymywane ostre i używane z właściwym posuwem dają dobre rezultaty. To, co faktycznie pogarsza jakość powierzchni, to stępiona krawędź, niezależnie od tego, do czego narzędzie pierwotnie zaprojektowano.
Dyscyplina ostrzenia lub wymiany narzędzi. Ponieważ acetal natychmiast pokazuje stępione narzędzie w postaci rozmazania i śladów ciepła, zakłady obrabiające go dobrze wymieniają lub ostrzą narzędzia bardziej proaktywnie niż przy materiale łaskawszym dla lekko zużytej krawędzi.
Obsługa materiału
Przechowywanie prętów i płyt, które unika wypaczeń. Materiał z acetalu, jak większość termoplastów, może przyjąć trwały kształt, jeśli jest długo przechowywany pod obciążeniem lub na nierównej powierzchni. Płaskie, podparte składowanie płyt i prawidłowo podparte regały na pręty utrzymują materiał prosty, zanim w ogóle trafi na maszynę.
Wystarczająca różnorodność gatunków do realnych zapytań. Naturalny homopolimer i kopolimer pokrywają większość prac. Zakłady, które mają też gatunki z PTFE, z włóknem szklanym lub do kontaktu z żywnością, mogą wyceniać szerszy zakres zapytań bez opóźnienia na zamówienie, co jest realną przewagą przy zapytaniach wrażliwych na czas.
System śledzenia certyfikatów materiałowych. Dla każdego zakładu przyjmującego prace związane z żywnością, medycyną lub branżą lotniczą możliwość prześledzenia gotowej części do konkretnego certyfikatu partii jest często twardym wymogiem, a nie dodatkiem.
Możliwości procesowe
Udokumentowana praktyka temperatury pomiaru. Ponieważ acetal rozszerza się mniej więcej dziesięć razy bardziej niż stal na stopień, zakład mierzący części w stałej, znanej temperaturze i pozwalający ciepłym częściom się ustabilizować przed kontrolą końcową produkuje bardziej wiarygodne raporty wymiarowe niż taki, który mierzy prosto z maszyny.
Dostęp do odprężania, na miejscu lub przez partnera. Piec do wyżarzania grubych lub ciasno tolerowanych części między obróbką zgrubną a wykańczającą nie jest potrzebny do każdego zlecenia, ale zakład, który go ma lub ma niezawodnego partnera, może przyjąć szerszy zakres prac krytycznych tolerancyjnie.
Proces gratowania traktowany jako prawdziwa operacja. Acetal zostawia drobny, elastyczny zadzior, który zawija się zamiast czysto odłamywać. Zakłady, które planują realny czas pracy ręcznej na gratowanie, zamiast traktować je jako dodatek, dostarczają bardziej spójną jakość krawędzi.
Kontrola
Standardowe narzędzia wymiarowe zwykle wystarczają. Suwmiarki, mikrometry i maszyna współrzędnościowa dla ciaśniejszych tolerancji pokrywają zdecydowaną większość potrzeb kontroli acetalu. Nic w materiale nie wymaga specjalistycznego sprzętu metrologicznego poza tym, czego zakład i tak używa do precyzyjnych części metalowych.
Proces pierwszej sztuki podający warunki pomiaru. Raport wymiarowy zawierający temperaturę i czas stabilizacji części jest bardziej użyteczny i łatwiejszy do obrony niż taki, który tylko wymienia liczby względem rysunku.
Czym ta lista nie jest
To nie jest wymóg certyfikacyjny i żaden z tych punktów nie jest warunkiem rejestracji ani przyjęcia leada. Zakład z podstawowymi miękkimi szczękami i ostrymi narzędziami, bez mocowania próżniowego i bez własnego pieca do wyżarzania, może nadal dobrze wykonać większość części z acetalu, które trafiają jako zapytania. Ta lista to wskazówka, gdzie inwestycja się opłaca, jeśli zakład chce przyjmować szerszy zakres zapytań, zwłaszcza cieńsze, ciaśniej tolerowane i większe pod względem wolumenu prace, które oddzielają specjalistów od generalistów.
Chłodziwo i obróbka na sucho
Acetal można obrabiać na sucho i wiele zakładów robi dokładnie tak przy większości zleceń, polegając na nadmuchu powietrza, który usuwa wióry i odprowadza ciepło ze strefy cięcia. Dobrze to działa przy większości części i unika komplikacji związanych ze zgodnością chłodziwa z materiałem.
Chłodziwo zasługuje na miejsce przy konkretnych operacjach, a nie jako praktyka ogólna: długie przejścia wykańczające, w których ciepło ma czas się kumulować, głębokie otwory z trudnym usuwaniem wiórów i części cienkościenne, w których lokalne ciepło mogłoby odkształcić element przed jego ukończeniem. Zwykle wybiera się chłodziwo rozpuszczalne w wodzie. Agresywnych lub olejowych chłodziw warto unikać, ponieważ acetal odnosi z nich mniejszą korzyść niż metale, a niektóre receptury nie są w pełni zgodne z powierzchnią materiału.
Zakład wyposażony do obu podejść, na sucho dla pracy rutynowej i z chłodziwem dla konkretnych operacji, które na tym zyskują, ma większą elastyczność niż taki, który jest przywiązany do jednego z nich.
Prosta samoocena
Przed rejestracją warto uczciwie odpowiedzieć na cztery pytania:
- Czy już trzymamy pręt lub płytę z acetalu na stanie, czy zapytanie oznaczałoby najpierw złożenie specjalnego zamówienia? Zakłady z materiałem na stanie zwykle wyceniają i realizują szybciej, co ma znaczenie przy zapytaniach wrażliwych na czas.
- Czy skutecznie utrzymaliśmy już tolerancję ciaśniejszą niż ±0,05 mm na części z tworzywa, czy byłaby to pierwsza próba? W pierwszej próbie nie ma nic złego, ale wiedza, która sytuacja ma miejsce, pomaga ustawić realistyczne oczekiwania w ofercie.
- Czy mamy rozwiązanie mocowania poza standardowym imadłem dla części, która nie zniesie dużego nacisku zacisku? Jeśli nie, rejestracja pod cieńsze lub delikatniejsze części może prowadzić do leadów, które trudno dobrze zrealizować.
- Czy potrafimy wystawić certyfikat materiałowy lub zapis identyfikowalności partii na prośbę kupującego? Ma to największe znaczenie przy kontakcie z żywnością, medycynie lub branżach regulowanych, mniejsze przy ogólnych częściach przemysłowych.
Żadne z tych pytań nie ma złej odpowiedzi, która dyskwalifikowałaby zakład z rejestracji. Pomagają ustalić, jakie rodzaje zapytań warto przyjmować, gdy zaczną napływać podglądy.
Jak to się wiąże z rejestracją
Żadne z tych wyposażenia nie jest weryfikowane przy rejestracji. Liczy się dokładność rejestracji: maszyny, podejście do narzędzi, stan materiału i możliwości, które zakład faktycznie ma, aby dopasowane zapytania były takimi, które może naprawdę wygrać. Zakład uczciwie podający skromniejszą listę wyposażenia nadal jest dopasowywany do prac, które mu dobrze pasują.
Chcą Państwo zobaczyć, jakie zapytania pasują do zakładu? Zarejestruj zakład, aby otrzymywać podglądy dopasowane do maszyn i materiału. Odpowiadamy w ciągu 24 godzin roboczych.
Najczęstsze pytania
Czy potrzebuję dedykowanych narzędzi, by dobrze obrabiać acetal?
Dedykowane narzędzia do tworzyw, ostry dodatni kąt natarcia i polerowane rowki wiórowe pomagają, ale nie są bezwzględnie wymagane. Narzędzia do aluminium w dobrym stanie dają akceptowalne części z acetalu. Ważniejsze jest utrzymywanie ostrych krawędzi i właściwy posuw niż osobny magazyn narzędzi.
Czy mogę obrabiać acetal bez pieca do wyżarzania?
Tak, w większości części. Wyżarzanie ma znaczenie tylko przy grubych przekrojach, ciasnych tolerancjach na długiej powierzchni lub częściach z płyty, z których z jednej strony zdejmuje się dużo materiału. Zakład bez pieca może przyjąć zdecydowaną większość prac z acetalu, a okazjonalną część wymagającą odprężania wysłać do partnera, który piec ma.
Co odróżnia zakład naprawdę wyposażony do tworzyw od takiego, który nie jest?
Mocowanie zaprojektowane do miękkiego materiału zamiast standardowego stalowego imadła, narzędzia utrzymywane ostre, bo plastik natychmiast pokazuje stępioną krawędź, i udokumentowane podejście do temperatury pomiaru. Te trzy rzeczy widać w częściach, zanim ktokolwiek sprawdzi listę maszyn.
Potrzebna wycena tej części?
Proszę przesłać rysunek. Dopasujemy do maksymalnie 3 zakładów obrabiających acetal i odpowiemy w ciągu 24 godzin roboczych.
Znajdź zakład obrabiający Delrin