Руководства / Для цехов
Какое оборудование нужно цеху, чтобы хорошо обрабатывать ацеталь и инженерные пластики
25 сентября 2026 г.
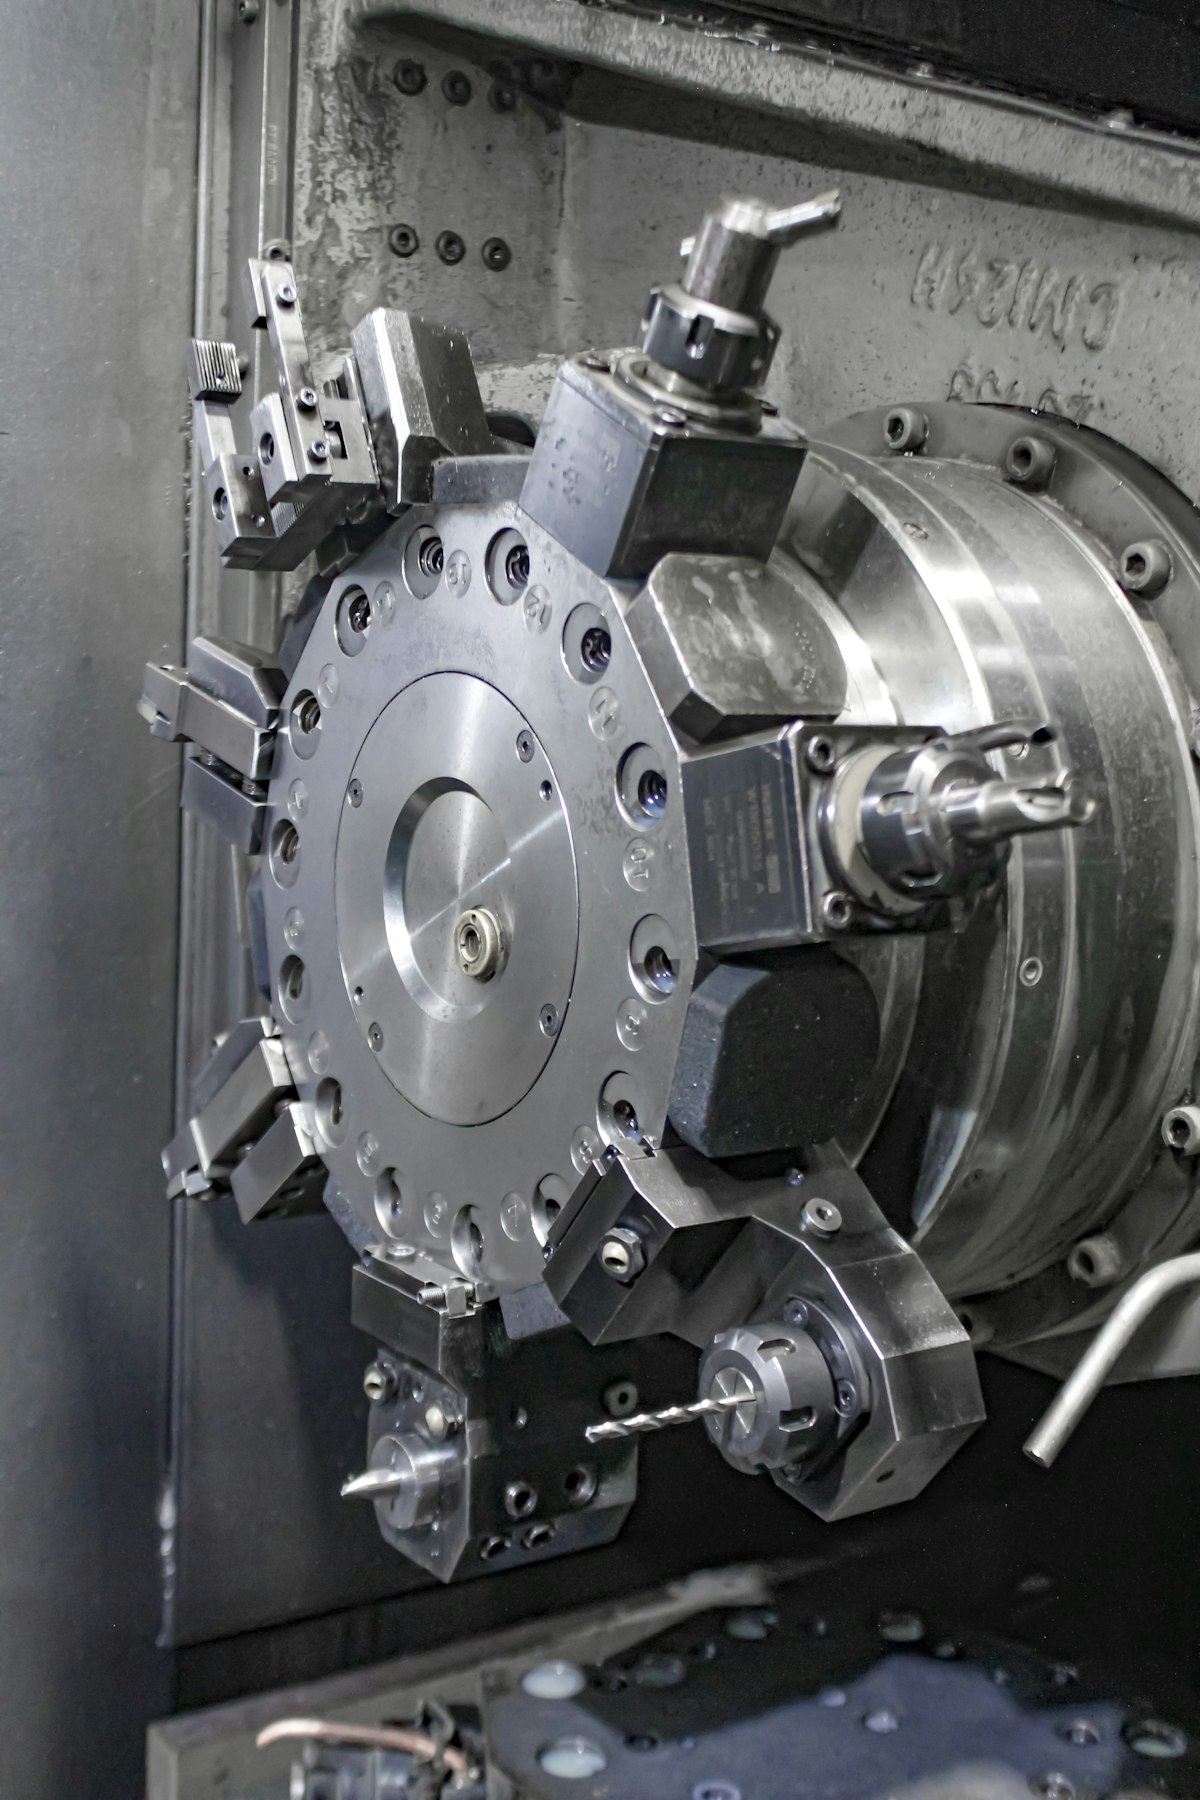
Ацеталь не требует экзотического оборудования, как некоторые материалы. Большая часть того, что отличает цех, хорошо обрабатывающий его, от цеха, которому это даётся тяжело, это техника и внимание, а не конкретная единица оборудования. Этот чек-лист охватывает то, что действительно важно, примерно в порядке влияния.
Закрепление
Это самое существенное отличие цехов, которые регулярно обрабатывают пластики, от тех, кто этого не делает.
Мягкие кулачки, подогнанные под деталь. Стандартные закалённые стальные кулачки оставляют следы на ацетале и могут деформировать тонкие стенки при обычном усилии зажима. Мягкие кулачки, расточенные точно под профиль детали, распределяют усилие зажима и избегают локальных точек высокого давления, которые продавливают или деформируют материал.
Вакуумное закрепление для плоских деталей. Вакуумная плита держит плоскую или тонкую деталь вообще без механического усилия зажима, что часто единственный способ точно обработать тонкую плиту, не дав ей прогнуться под прихватом.
Жертвенная или специальная оснастка для неудобной геометрии. Разовая оснастка, изготовленная из дешёвого материала и выбрасываемая после работы, обычная практика для деталей без очевидной поверхности для зажима.
Меньшее усилие зажима, распределённое на большее число точек. Там, где металлическую деталь могли бы держать в двух-трёх точках с большим усилием, эквивалентную деталь из ацеталя часто держат в большем числе точек с меньшим давлением в каждой, снижая локальное напряжение, вызывающее следы или деформацию.
Цех без всего этого всё равно может приемлемо обрабатывать простые, прочные детали из ацеталя. Цех, который вложился в это, может обрабатывать тонкие, точные или неудобные детали, которые иначе вернулись бы деформированными или со следами.
Инструмент
Острый инструмент с положительным передним углом. Ацеталь нужно срезать, а не продавливать. Положительные передние углы, обычно от 10 до 20 градусов, режут чисто. Нейтральная или отрицательная геометрия, которая подошла бы для стали, склонна продавливать и деформировать пластик, а не срезать его.
Щедрые задние углы. Около 10 до 15 градусов заднего угла не дают инструменту тереться об упругое восстановление материала за режущей кромкой, что частая причина замазанной, как будто оплавленной поверхности на ацетале, обработанном неверной геометрией.
Полированные канавки и меньшее число зубьев на фрезах. Концевые фрезы с двумя-тремя зубьями и полированными канавками отводят стружку лучше, чем инструмент для стали, а отвод стружки одно из самых частых слабых мест при обработке глубоких или глухих элементов в ацетале.
Специальный инструмент для пластика бонус, а не требование. Инструмент для алюминия, поддерживаемый острым и применяемый с правильной подачей, даёт хорошие результаты. Качество поверхности действительно ухудшает тупая кромка, независимо от того, для чего инструмент изначально проектировался.
Дисциплина заточки или замены инструмента. Поскольку ацеталь сразу показывает тупой инструмент в виде замазывания и следов нагрева, цехи, хорошо его обрабатывающие, склонны менять или перетачивать инструмент более заблаговременно, чем для материала, который проще прощает слегка изношенную кромку.
Обращение с заготовками
Хранение прутков и плит, исключающее коробление. Заготовки из ацеталя, как и большинство термопластов, могут принять остаточную деформацию, если долго хранятся под нагрузкой или на неровной поверхности. Плоское опорное хранение для плит и правильно поддерживаемые стеллажи для прутков сохраняют заготовку ровной до того, как она попадёт на станок.
Достаточное разнообразие марок для реальных запросов. Натуральные гомополимер и сополимер покрывают большую часть работ. Цехи, которые держат также марки с PTFE, со стекловолокном или пищевые, могут оценивать более широкий круг запросов без задержки на заказ материала, что реальное преимущество для запросов, чувствительных ко времени.
Система учёта сертификатов на материал. Для любого цеха, берущего работы для контакта с пищевыми продуктами, медицинские или близкие к авиакосмическим, возможность проследить готовую деталь до конкретного сертификата партии часто жёсткое требование, а не приятное дополнение.
Технологические возможности
Задокументированная практика температуры измерения. Поскольку ацеталь расширяется примерно в десять раз сильнее стали на градус, цех, который измеряет детали при постоянной известной температуре и даёт тёплым деталям отлежаться перед окончательным контролем, выпускает более надёжные отчёты по размерам, чем тот, кто измеряет прямо со станка.
Доступ к снятию напряжений, своему или через партнёра. Печь для отжига толстых или жёстко допусковых деталей между черновой и чистовой обработкой нужна не для каждой работы, но цех, у которого она есть, или есть надёжный партнёр с печью, может брать более широкий круг работ, критичных по допускам.
Процесс снятия заусенцев, воспринимаемый как настоящая операция. Ацеталь удерживает тонкий гибкий заусенец, который загибается, а не чисто отламывается. Цехи, закладывающие реальное ручное время на снятие заусенцев, а не считающие это мелочью, обеспечивают более стабильное качество кромок.
Контроль
Стандартного измерительного инструмента обычно достаточно. Штангенциркули, микрометры и КИМ для более жёстких допусков закрывают подавляющее большинство потребностей контроля ацеталя. Ничто в материале не требует специализированного метрологического оборудования сверх того, что цех уже использовал бы для точных металлических деталей.
Процесс контроля первой детали, фиксирующий условия измерения. Отчёт по размерам, в котором указаны температура и время выдержки, при которых деталь измерялась, полезнее и защищённее, чем отчёт, просто сопоставляющий числа с чертежом.
Чем этот чек-лист не является
Это не требование сертификации, и ни один из этих пунктов не является условием регистрации или принятия заявки. Цех с обычными мягкими кулачками и острым инструментом, без вакуумного закрепления и без собственной печи для отжига, всё равно хорошо справляется с большинством деталей из ацеталя, приходящих как RFQ. Этот список ориентир, где вложения окупаются, если цех хочет брать более широкий круг запросов, особенно более тонкие работы, работы с более жёсткими допусками и больших объёмов, которые отличают специалистов от универсалов.
СОЖ и сухая обработка
Ацеталь можно обрабатывать всухую, и множество цехов именно так и делают на большинстве работ, полагаясь на воздушную струю, чтобы убирать стружку и отводить тепло из зоны резания. Это хорошо работает для большинства деталей и избавляет от сложности совместимости СОЖ с материалом.
СОЖ оправдана на конкретных операциях, а не как общая практика: длинные чистовые проходы, где тепло успевает накопиться, глубокие отверстия, где трудно отвести стружку, и тонкостенные детали, где локальный нагрев может деформировать элемент до его завершения. Обычный выбор, если СОЖ применяется, водорастворимая. Агрессивных или масляных СОЖ лучше избегать, поскольку ацеталь выигрывает от них меньше, чем металлы, а некоторые составы не полностью совместимы с поверхностью материала.
Цех, способный работать обоими способами, всухую на рядовых работах и с СОЖ на конкретных операциях, где это полезно, гибче того, кто целиком привязан к одному подходу.
Простая самооценка
Прежде чем регистрироваться, стоит честно ответить на четыре вопроса:
- Держим ли мы уже пруток или плиту из ацеталя в наличии, или запрос означал бы сначала специальный заказ? Цехи с запасом обычно могут быстрее оценить и выполнить, что важно для запросов, чувствительных ко времени.
- Удавалось ли нам раньше выдержать допуск жёстче ±0,05 мм на пластиковой детали, или это была бы первая попытка? В первой попытке нет ничего плохого, но понимание ситуации помогает выставить реалистичные ожидания в предложении.
- Есть ли у нас решение для закрепления, кроме стандартных тисков, для детали, которая не выносит сильного зажима? Если нет, регистрация на более тонкие или хрупкие детали может привести к заявкам, которые трудно выполнить хорошо.
- Можем ли мы предоставить сертификат на материал или запись о прослеживаемости партии, если покупатель попросит? Это важнее всего для работ с контактом с пищевыми продуктами, медицинских или в регулируемых отраслях и меньше для обычных промышленных деталей.
Ни у одного из этих вопросов нет неправильного ответа, который лишал бы цех права регистрироваться. Они помогают определить, какие запросы стоит брать, когда начнут приходить предпросмотры.
Как это связано с регистрацией
Ничто из этого оборудования не проверяется при регистрации. Важно регистрироваться точно: станки, подход к инструменту, склад и возможности, которые цех действительно имеет, чтобы подобранные запросы были теми, которые он реально может выиграть. Цех, честный в отношении более скромного списка оборудования, всё равно подбирается к работам, которые ему хорошо подходят.
Готовы посмотреть, какие запросы подходят вашему цеху? Зарегистрируйте цех и начните получать предпросмотры, подобранные под ваши станки и склад. Мы отвечаем в течение 24 рабочих часов.
Часто задаваемые вопросы
Нужен ли специальный инструмент, чтобы хорошо обрабатывать ацеталь?
Специальный инструмент для пластика, с острым положительным передним углом и полированными канавками, помогает, но строго не обязателен. Инструмент для алюминия в хорошем состоянии даёт приемлемые детали из ацеталя. Важнее держать кромки острыми и работать с правильной подачей, чем иметь отдельный инструментальный склад.
Можно ли обрабатывать ацеталь без печи для отжига?
Да, для большинства деталей. Отжиг важен только для толстых сечений, жёстких допусков на длинной поверхности или деталей из плиты с большим съёмом материала с одной стороны. Цех без печи всё равно может брать подавляющее большинство работ с ацеталем, а редкую деталь, которой нужно снятие напряжений, отправлять партнёру с печью.
Что отличает цех, действительно оснащённый для пластиков, от неоснащённого?
Закрепление, рассчитанное на мягкий материал, а не стандартные стальные тиски, инструмент, который держат острым именно потому, что пластик сразу показывает тупую кромку, и задокументированный подход к температуре измерения. Эти три вещи видны по деталям раньше, чем кто-либо проверит список станков.
Нужно предложение на эту деталь?
Отправьте чертёж. Мы подберём до 3 цехов, обрабатывающих ацеталь, и ответим в течение 24 рабочих часов.
Подобрать цех для Delrin