Guide / Per le officine
Di quali attrezzature ha bisogno un’officina per lavorare bene l’acetale e le plastiche tecniche
25 settembre 2026
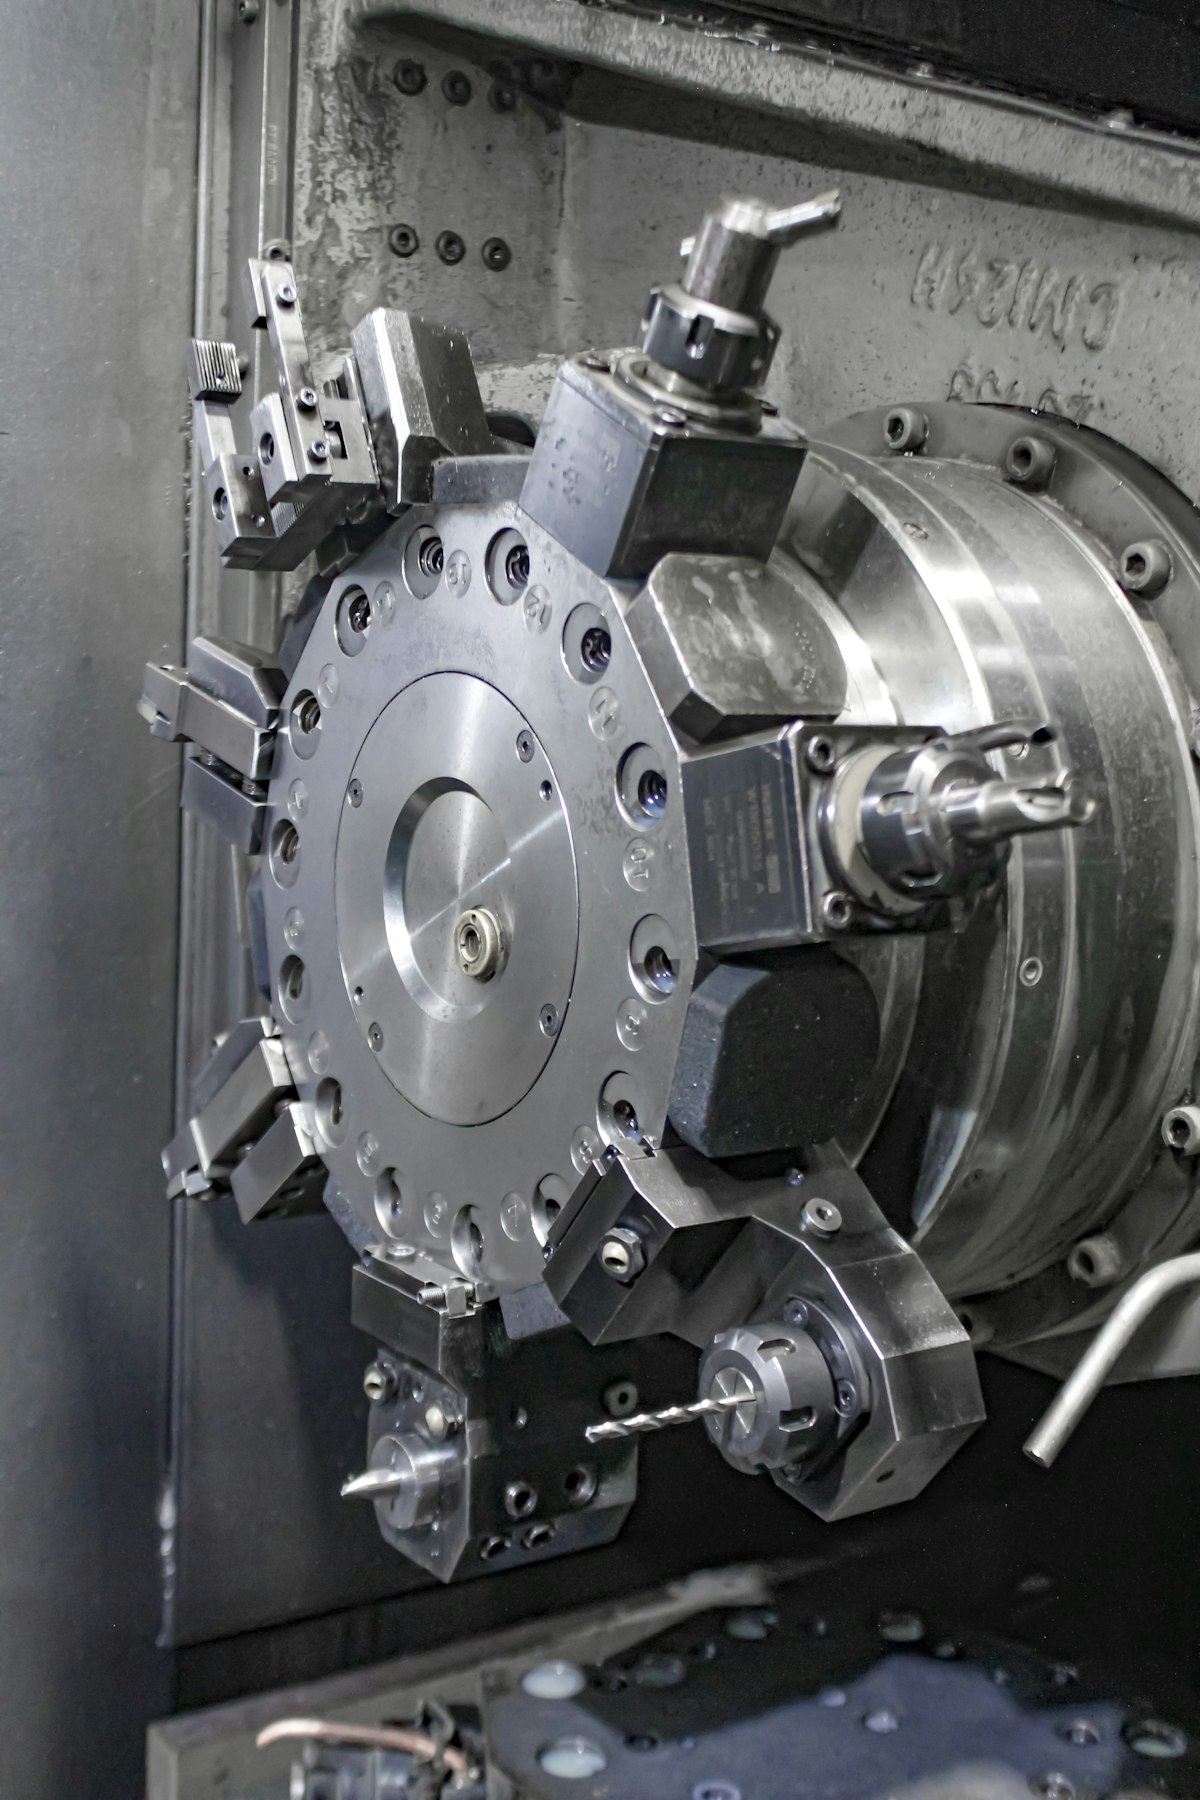
L’acetale non richiede attrezzature esotiche come alcuni materiali. Gran parte di ciò che separa un’officina che lo lavora bene da una che fatica è tecnica e attenzione più che un hardware specifico. Questa checklist copre ciò che conta davvero, grosso modo in ordine di impatto.
Staffaggio
È il più grande elemento di differenziazione tra le officine che lavorano plastiche con regolarità e quelle che non lo fanno.
Griffe morbide, tagliate sul pezzo. Le griffe standard in acciaio temprato segnano l’acetale e possono deformare le pareti sottili con una normale pressione di serraggio. Griffe morbide lavorate sul profilo esatto del pezzo distribuiscono la forza di serraggio ed evitano i punti locali di alta pressione che ammaccano o deformano il materiale.
Staffaggio a vuoto per i pezzi piani. Un mandrino o un piano a vuoto trattiene un pezzo piano o sottile senza alcuna forza di serraggio meccanica, il che è spesso l’unico modo per lavorare con precisione una piastra sottile senza che si imbarchi sotto il morsetto.
Attrezzature sacrificali o su misura per geometrie scomode. Un’attrezzatura una tantum, lavorata in un materiale economico e scartata dopo il lavoro, è pratica comune per pezzi privi di una superficie di serraggio evidente.
Pressione di serraggio più bassa, distribuita su più punti. Dove un pezzo in metallo può essere tenuto in due o tre punti ad alta forza di serraggio, un pezzo equivalente in acetale è spesso tenuto in più punti con meno pressione ciascuno, riducendo la tensione locale che causa segni o deformazioni.
Un’officina priva di tutto questo può comunque lavorare in modo accettabile pezzi in acetale semplici e robusti. Un’officina che ha investito può lavorare pezzi sottili, precisi o scomodi che altrimenti tornerebbero deformati o segnati.
Utensili
Utensili affilati con angolo di spoglia positivo. L’acetale vuole essere affettato, non spinto. Angoli di spoglia positivi, comunemente da 10 a 20 gradi, tagliano in modo pulito. Una geometria con spoglia neutra o negativa, che andrebbe bene nell’acciaio, tende a spingere e deformare la plastica anziché tranciarla.
Angoli di incidenza generosi. Circa 10-15 gradi di incidenza evitano che l’utensile strofini sul ritorno elastico del materiale dietro il tagliente, una causa comune dell’aspetto superficiale impastato, dall’aria fusa, che si vede sull’acetale tagliato con la geometria sbagliata.
Taglienti lucidati e meno taglienti sulle frese. Frese a due o tre taglienti con scanalature lucidate evacuano i trucioli più efficacemente degli utensili progettati per l’acciaio, e l’evacuazione dei trucioli è uno dei punti di cedimento più comuni sulle caratteristiche profonde o cieche nell’acetale.
Gli utensili dedicati alle plastiche sono un bonus, non un requisito. Utensili per alluminio mantenuti affilati e usati con l’avanzamento giusto danno buoni risultati. Ciò che degrada davvero la finitura è un tagliente smussato, qualunque sia il materiale per cui l’utensile è stato progettato.
Una disciplina di affilatura o sostituzione degli utensili. Poiché l’acetale mostra subito un utensile consumato, sotto forma di impastamenti e segni di calore, le officine che lo lavorano bene tendono a sostituire o riaffilare gli utensili prima di quanto farebbero con un materiale più indulgente con un tagliente leggermente usurato.
Gestione del materiale
Stoccaggio di barre e lastre che eviti l’imbarcamento. Il materiale in acetale, come la maggior parte dei termoplastici, può prendere una piega se immagazzinato sotto carico o contro una superficie irregolare per periodi prolungati. Uno stoccaggio piano e sostenuto per le lastre e scaffalature ben sostenute per le barre mantengono il materiale dritto prima che arrivi in macchina.
Varietà di gradi sufficiente a servire le richieste reali. Omopolimero e copolimero naturali coprono la maggior parte del lavoro. Le officine che tengono anche gradi caricati PTFE, caricati vetro o per contatto alimentare possono quotare una gamma più ampia di richieste senza ritardi di ordine, un vantaggio reale rispetto a richieste con tempi stretti.
Un sistema per tracciare i certificati del materiale. Per ogni officina che accetta lavori per il contatto alimentare, medicali o affini all’aerospaziale, poter risalire da un pezzo finito a uno specifico certificato di lotto è spesso un requisito rigido, non un optional.
Capacità di processo
Una pratica documentata di temperatura di controllo. Poiché l’acetale si dilata circa dieci volte più dell’acciaio per grado, un’officina che misura i pezzi a una temperatura costante e nota, e lascia assestare i pezzi caldi prima del controllo finale, produce rapporti dimensionali più affidabili di una che misura direttamente all’uscita dalla macchina.
Accesso alla distensione, in casa o tramite un partner. Un forno per la ricottura di pezzi spessi o a tolleranza stretta tra sgrossatura e finitura non serve per ogni lavoro, ma un’officina che ne ha uno, o ha un partner affidabile che lo ha, può assumere una gamma più ampia di lavori critici per tolleranza.
Un processo di sbavatura trattato come una vera operazione. L’acetale trattiene una bava sottile e flessibile che si ripiega anziché staccarsi in modo netto. Le officine che preventivano un vero tempo manuale per la sbavatura, anziché trattarla come un ripensamento, consegnano una qualità degli spigoli più costante.
Controllo
Gli strumenti dimensionali standard sono di solito sufficienti. Calibri, micrometri e una macchina di misura a coordinate per le tolleranze più strette coprono la grande maggioranza delle esigenze di controllo dell’acetale. Nulla nel materiale richiede attrezzature metrologiche specializzate oltre a ciò che un’officina userebbe già per pezzi metallici di precisione.
Un processo per il primo articolo che dichiari le condizioni di controllo. Un rapporto dimensionale che riporta la temperatura e il tempo di assestamento con cui il pezzo è stato misurato è più utile, e più difendibile, di uno che si limita a elencare numeri a fronte di un disegno.
Che cosa non è questa checklist
Non è un requisito di certificazione, e nessuna di queste voci è un prerequisito per registrarsi o accettare un contatto. Un’officina con griffe morbide di base e utensili affilati, senza staffaggio a vuoto né forno di ricottura interno, può comunque lavorare bene la maggior parte dei pezzi in acetale che arrivano come richieste. Questo elenco è una guida a dove l’investimento rende se un’officina vuole assumere una gamma più ampia di richieste, in particolare il lavoro più sottile, a tolleranze più strette e a maggior volume che separa gli specialisti dai generalisti.
Refrigerante e lavorazione a secco
L’acetale può essere lavorato a secco, e molte officine lo fanno proprio così per la maggior parte dei lavori, affidandosi a un getto d’aria per evacuare i trucioli e portare via il calore dal taglio. Funziona bene per la maggior parte dei pezzi ed evita la complicazione della compatibilità del refrigerante con il materiale.
Il refrigerante si giustifica su operazioni specifiche più che come pratica generale: lunghe passate di finitura dove il calore ha il tempo di accumularsi, fori profondi dove l’evacuazione dei trucioli è difficile e pezzi a pareti sottili dove un calore localizzato potrebbe deformare una caratteristica prima che sia finita. Il refrigerante solubile in acqua è la scelta abituale quando se ne usa uno. Vale la pena evitare refrigeranti aggressivi o a base di olio, poiché l’acetale ne trae meno beneficio dei metalli e alcune formulazioni non sono pienamente compatibili con la superficie del materiale.
Un’officina attrezzata per fare entrambe le cose, a secco per il lavoro di routine e con refrigerante per le operazioni specifiche che ne traggono vantaggio, ha più flessibilità di una impegnata interamente in un solo approccio.
Una semplice autovalutazione
Prima di registrarsi, vale la pena uno sguardo onesto a quattro domande:
- Teniamo già a magazzino barra o lastra di acetale, o una richiesta significherebbe prima fare un ordine speciale? Le officine con scorta a disposizione possono di solito quotare e consegnare più in fretta, il che conta per le richieste con tempi stretti.
- Abbiamo già mantenuto con successo una tolleranza più stretta di ±0,05 mm su un pezzo in plastica, o sarebbe un primo tentativo? Non c’è nulla di male in un primo tentativo, ma sapere quale situazione si applica aiuta a fissare aspettative realistiche in un’offerta.
- Abbiamo una soluzione di staffaggio oltre a una morsa standard per un pezzo che non sopporta un serraggio forte? In caso contrario, registrarsi per pezzi più sottili o delicati può portare a contatti difficili da eseguire bene.
- Possiamo produrre un certificato del materiale o un registro di tracciabilità per lotto se un acquirente lo richiede? Conta soprattutto per il contatto alimentare, il medicale o i settori regolamentati, meno per i pezzi industriali generici.
Nessuna di queste domande ha una risposta sbagliata che squalifichi un’officina dalla registrazione. Aiutano a stabilire quali tipi di richieste valga la pena accettare quando iniziano ad arrivare le anteprime.
Dove si colloca tutto questo nella registrazione
Nessuna di queste attrezzature viene verificata in fase di registrazione. Ciò che conta è registrarsi con precisione: le macchine, l’approccio agli utensili, il magazzino e le capacità che un’officina ha davvero, così le richieste abbinate sono quelle che può davvero vincere. Un’officina onesta su un elenco di attrezzature più leggero viene comunque abbinata a lavori che le si adattano bene.
Pronto a vedere quali richieste si adattano alla Sua officina? Registri la Sua officina e inizi a ricevere anteprime abbinate alle Sue macchine e al Suo magazzino. Rispondiamo entro 24 ore lavorative.
Domande frequenti
Servono utensili dedicati per lavorare bene l’acetale?
Utensili dedicati alle plastiche, con angolo di spoglia positivo affilato e taglienti lucidati, aiutano, ma non sono strettamente necessari. Utensili per alluminio in buone condizioni possono produrre pezzi in acetale accettabili. Conta di più mantenere i taglienti affilati e impostare l’avanzamento giusto che possedere un magazzino utensili separato.
Posso lavorare l’acetale senza un forno per la ricottura?
Sì, per la maggior parte dei pezzi. La ricottura conta solo per spessori elevati, tolleranze strette su una faccia lunga o pezzi lavorati da lastra con molto materiale asportato da un lato. Un’officina senza forno può comunque assumere la gran parte del lavoro in acetale e inviare l’occasionale pezzo che richiede distensione a un partner che ne dispone.
Che cosa distingue un’officina davvero attrezzata per le plastiche da una che non lo è?
Uno staffaggio pensato per un materiale tenero anziché una morsa in acciaio standard, utensili mantenuti affilati proprio perché la plastica mostra subito un tagliente consumato, e un approccio documentato alla temperatura di controllo. Queste tre cose si vedono nei pezzi prima che qualcuno controlli un elenco di macchine.
Le serve un’offerta per questo pezzo?
Invii il disegno. La mettiamo in contatto con un massimo di 3 officine che lavorano l’acetale e rispondiamo entro 24 ore lavorative.
Trova un’officina per il Delrin