Gidsen / Voor bedrijven
Welke apparatuur een bedrijf nodig heeft om acetaal en technische kunststoffen goed te bewerken
25 september 2026
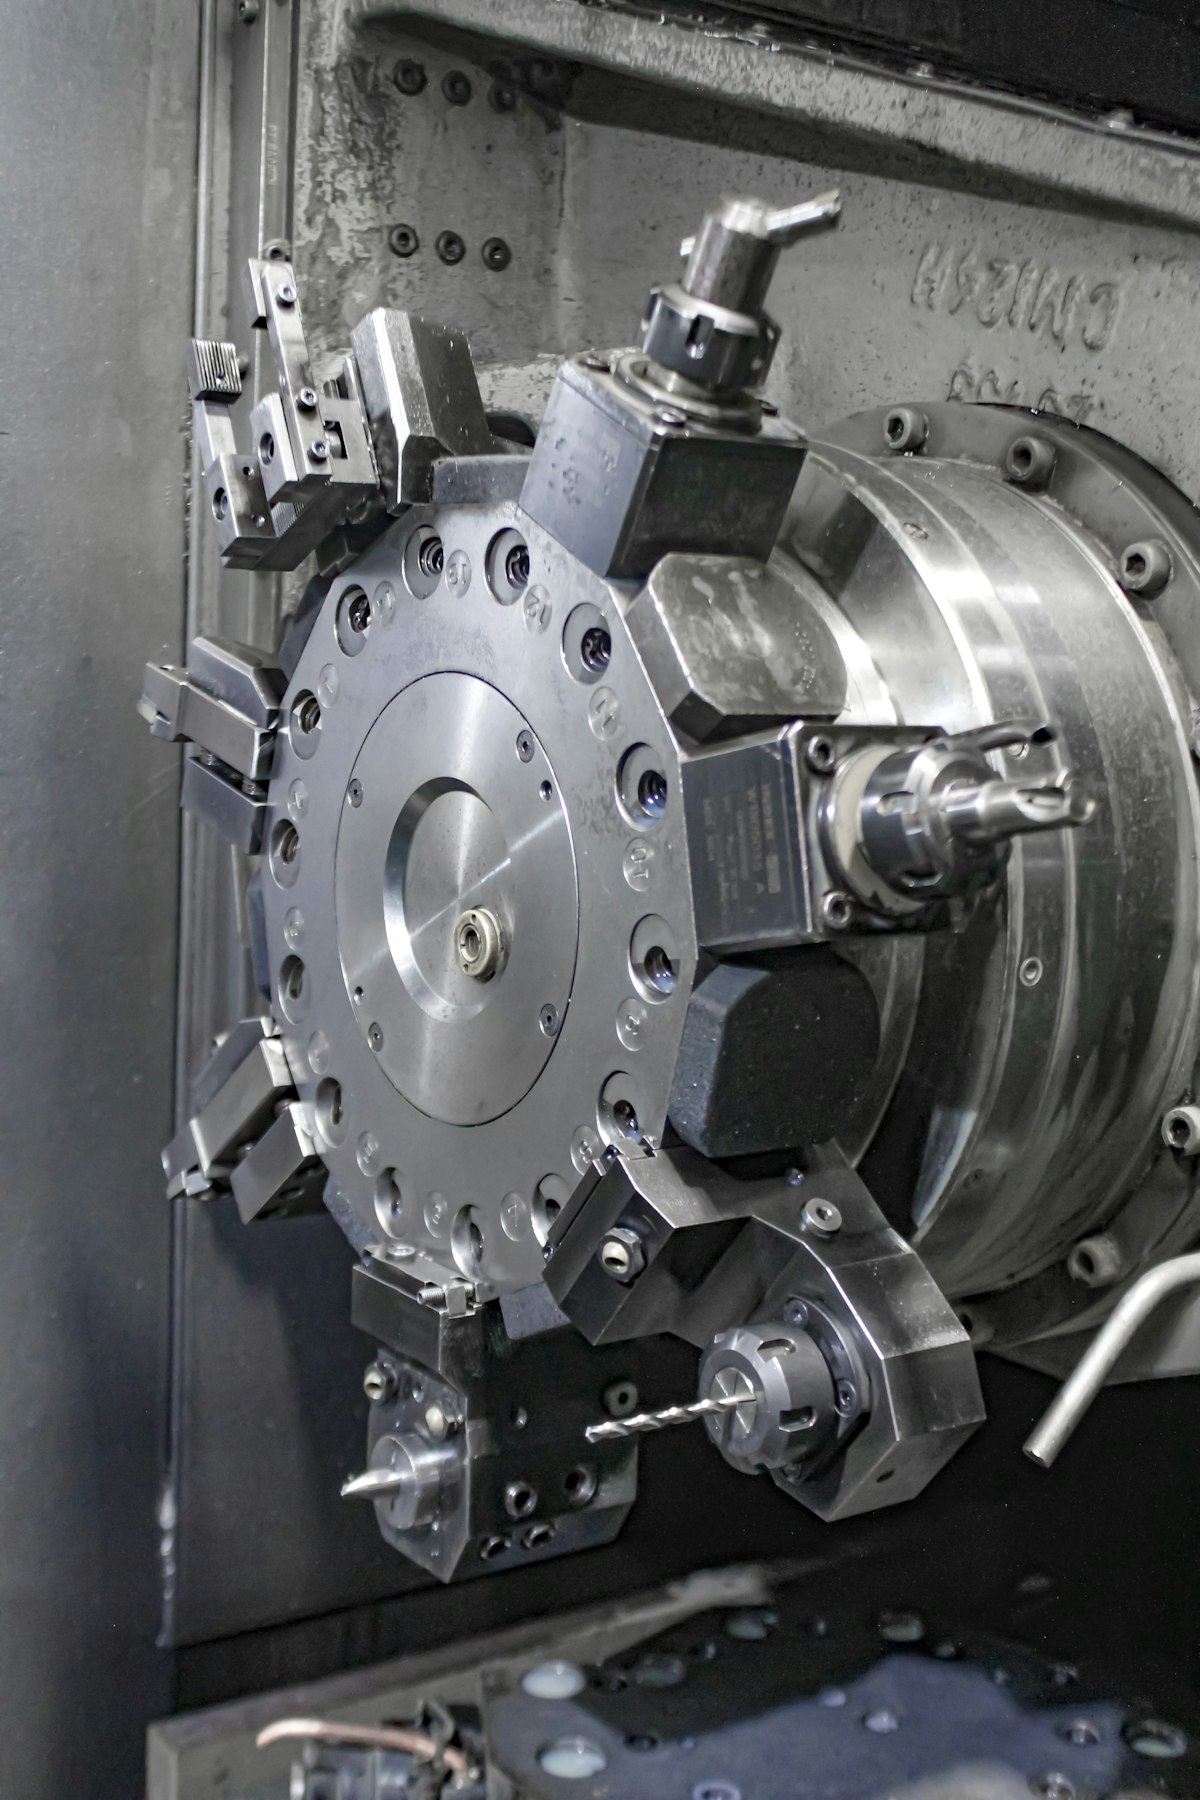
Acetaal vraagt niet om exotische apparatuur zoals sommige materialen. Het meeste van wat een bedrijf dat het goed bewerkt onderscheidt van een bedrijf dat ermee worstelt, is techniek en aandacht in plaats van een specifiek stuk hardware. Deze checklist behandelt wat er werkelijk toe doet, grofweg in volgorde van invloed.
Opspanning
Dit is de grootste afzonderlijke onderscheidende factor tussen bedrijven die regelmatig kunststof bewerken en bedrijven die dat niet doen.
Zachte bekken, op het onderdeel gesneden. Standaard geharde stalen bekken laten afdrukken achter in acetaal en kunnen dunne wanden vervormen onder normale spandruk. Zachte bekken die op het exacte profiel van het onderdeel zijn bewerkt, verdelen de spankracht en voorkomen plaatselijke punten met hoge druk die het materiaal indrukken of vervormen.
Vacuümopspanning voor vlakke onderdelen. Een vacuümplaat houdt een vlak of dun onderdeel vast zonder enige mechanische spankracht, wat vaak de enige manier is om een dunne plaat nauwkeurig te bewerken zonder dat die onder de klem doorbuigt.
Opofferings- of maatwerkopspanningen voor lastige geometrie. Een eenmalige opspanning, gemaakt van goedkoop materiaal en na de klus weggegooid, is gebruikelijk voor onderdelen zonder voor de hand liggend spanvlak.
Lagere spandruk, verdeeld over meer punten. Waar een metalen onderdeel op twee of drie punten met hoge spankracht kan worden vastgehouden, wordt een gelijkwaardig acetaalonderdeel vaak op meer punten met telkens lagere druk vastgehouden, waardoor de plaatselijke spanning die afdrukken of vervorming veroorzaakt afneemt.
Een bedrijf zonder dit alles kan nog steeds eenvoudige, robuuste acetaalonderdelen acceptabel bewerken. Een bedrijf dat erin heeft geïnvesteerd, kan dunne, nauwkeurige of lastige onderdelen bewerken die anders vervormd of beschadigd zouden terugkomen.
Gereedschap
Scherp gereedschap met positieve snijhoek. Acetaal wil gesneden worden, niet geduwd. Positieve snijhoeken, meestal 10 tot 20 graden, snijden schoon. Een neutrale of negatieve snijgeometrie die in staal prima zou zijn, duwt en vervormt kunststof eerder dan het af te schuiven.
Ruime vrijloophoeken. Ongeveer 10 tot 15 graden spaanvrijloop voorkomt dat het gereedschap langs het elastisch herstel van het materiaal achter de snijkant wrijft, een veelvoorkomende oorzaak van het uitgesmeerde, gesmolten ogende oppervlak dat verschijnt op acetaal dat met de verkeerde geometrie is gesneden.
Gepolijste groeven en minder snijkanten op freesgereedschap. Vingerfrezen met twee of drie snijkanten en gepolijste groeven voeren spanen effectiever af dan gereedschap ontworpen voor staal, en spaanafvoer is een van de vaakst voorkomende faalpunten bij diepe of blinde kenmerken in acetaal.
Speciaal kunststofgereedschap is een bonus, geen vereiste. Aluminiumgereedschap dat scherp wordt gehouden en met de juiste aanzet wordt gebruikt, geeft goede resultaten. Wat de oppervlaktekwaliteit werkelijk aantast, is een botte snijkant, ongeacht waarvoor het gereedschap oorspronkelijk is ontworpen.
Een discipline voor slijpen of vervangen van gereedschap. Omdat acetaal bot gereedschap direct laat zien, in de vorm van uitsmeren en hittesporen, wisselen of slijpen bedrijven die het goed bewerken hun gereedschap proactiever dan ze zouden doen voor een materiaal dat een licht versleten snijkant meer vergeeft.
Materiaalbehandeling
Opslag van staaf en plaat die kromtrekken voorkomt. Acetaalvoorraad kan, zoals de meeste thermoplasten, een blijvende vervorming krijgen als het langdurig onder belasting of tegen een oneffen oppervlak wordt opgeslagen. Vlakke, ondersteunde opslag voor plaat en goed ondersteunde rekken voor staaf houden het materiaal recht voordat het de machine bereikt.
Genoeg kwaliteitsvariatie om echte aanvragen te bedienen. Naturel homopolymeer en copolymeer dekken het meeste werk. Bedrijven die ook met PTFE gevuld, glasgevuld of voedselveilig materiaal op voorraad hebben, kunnen een breder scala aan aanvragen offreren zonder bestelvertraging, wat een echt voordeel is bij tijdgevoelige aanvragen.
Een systeem om materiaalcertificaten bij te houden. Voor elk bedrijf dat werk voor voedselcontact, medisch of luchtvaartgerelateerd werk aanneemt, is het kunnen herleiden van een af onderdeel tot een specifiek batchcertificaat vaak een harde eis, geen extraatje.
Procesvermogen
Een gedocumenteerde praktijk voor inspectietemperatuur. Omdat acetaal per graad ongeveer tien keer zoveel uitzet als staal, levert een bedrijf dat onderdelen meet bij een consistente, bekende temperatuur en warme onderdelen laat tot rust komen voor de eindinspectie, betrouwbaardere maatrapporten dan een bedrijf dat direct van de machine meet.
Toegang tot spanningsarm gloeien, intern of via een partner. Een gloeioven voor dikke of nauw getoleerde onderdelen tussen voor- en nabewerken is niet bij elke klus nodig, maar een bedrijf dat er een heeft, of een betrouwbare partner die er een heeft, kan een breder scala aan werk met kritieke toleranties aannemen.
Een ontbraamproces dat als echte bewerking wordt behandeld. Acetaal houdt een fijne, buigzame braam vast die omvouwt in plaats van schoon af te breken. Bedrijven die echte handtijd voor ontbramen inplannen in plaats van het als bijzaak te zien, leveren een consistentere randkwaliteit.
Inspectie
Standaard maatgereedschap is meestal voldoende. Schuifmaten, micrometers en een CMM voor nauwere toleranties dekken het overgrote deel van de inspectiebehoeften voor acetaal. Niets aan het materiaal vraagt om gespecialiseerde meetapparatuur boven wat een bedrijf al zou gebruiken voor precisie-metaalonderdelen.
Een eerste-stukproces dat de inspectieomstandigheden vermeldt. Een maatrapport dat de temperatuur en de rusttijd vermeldt waaronder het onderdeel is gemeten, is nuttiger en beter verdedigbaar dan een rapport dat alleen getallen tegenover een tekening zet.
Wat deze checklist niet is
Het is geen certificeringseis, en geen van deze punten is een voorwaarde om u aan te melden of een aanvraag aan te nemen. Een bedrijf met basis zachte bekken en scherp gereedschap, zonder vacuümopspanning en zonder eigen gloeioven, kan nog steeds goed werk leveren op het merendeel van de acetaalonderdelen die als aanvraag binnenkomen. Deze lijst is een gids voor waar investeren loont als een bedrijf een breder scala aan aanvragen wil aannemen, vooral het dunnere werk, het werk met nauwere toleranties en grotere aantallen dat de specialisten van de generalisten onderscheidt.
Koelmiddel en droog bewerken
Acetaal kan droog worden bewerkt, en veel bedrijven doen precies dat bij de meeste klussen, met een luchtstraal om spanen te verwijderen en warmte van de snede af te voeren. Dit werkt goed voor het merendeel van de onderdelen en vermijdt de complicatie van de compatibiliteit van koelmiddel met het materiaal.
Koelmiddel verdient zijn plaats bij specifieke bewerkingen, niet als algemene praktijk: lange nabewerkingsgangen waar warmte de tijd heeft op te lopen, diepe boringen waar spaanafvoer moeilijk is, en dunwandige onderdelen waar plaatselijke warmte een kenmerk kan vervormen voordat het klaar is. Wateroplosbaar koelmiddel is de gebruikelijke keuze als er een wordt gebruikt. Agressieve of op olie gebaseerde koelmiddelen zijn beter te vermijden, omdat acetaal er minder baat bij heeft dan metalen en sommige samenstellingen niet volledig compatibel zijn met het oppervlak van het materiaal.
Een bedrijf dat beide kan draaien, droog voor routinewerk en met koelmiddel voor de specifieke bewerkingen die ervan profiteren, heeft meer flexibiliteit dan een bedrijf dat zich volledig aan één aanpak bindt.
Een eenvoudige zelfbeoordeling
Voordat u zich aanmeldt, is een eerlijke blik op vier vragen de moeite waard:
- Hebben wij al acetaalstaaf of -plaat op voorraad, of zou een aanvraag betekenen dat we eerst een speciale bestelling plaatsen? Bedrijven met voorraad kunnen doorgaans sneller offreren en leveren, wat telt bij tijdgevoelige aanvragen.
- Hebben wij eerder met succes een tolerantie nauwer dan ±0,05 mm gehaald op een kunststofonderdeel, of zou dit een eerste poging zijn? Er is niets mis met een eerste poging, maar weten welke situatie geldt helpt realistische verwachtingen in een offerte te stellen.
- Hebben wij een opspanoplossing voorbij een standaard bankschroef voor een onderdeel dat geen hoge spandruk verdraagt? Zo niet, dan kan aanmelden voor dunnere of kwetsbaardere onderdelen leiden tot aanvragen die moeilijk goed uit te voeren zijn.
- Kunnen wij een materiaalcertificaat of batchtraceerbaarheidsdossier leveren als een koper erom vraagt? Dit telt het zwaarst bij voedselcontact, medisch of gereguleerd werk, minder bij algemene industriële onderdelen.
Geen van deze vragen heeft een fout antwoord dat een bedrijf diskwalificeert voor aanmelding. Ze helpen bepalen welke soorten aanvragen de moeite waard zijn zodra previews binnenkomen.
Waar dit past bij het aanmelden
Niets van deze apparatuur wordt bij aanmelding gecontroleerd. Wat telt is nauwkeurig aanmelden: de machines, gereedschapsaanpak, voorraad en mogelijkheden die een bedrijf werkelijk heeft, zodat de aanvragen die worden gekoppeld aanvragen zijn die het echt kan winnen. Een bedrijf dat eerlijk is over een lichtere apparatuurlijst, wordt nog steeds gekoppeld aan werk dat goed bij het past.
Klaar om te zien welke aanvragen bij uw bedrijf passen? Meld uw bedrijf aan en ontvang previews die zijn gekoppeld aan uw machines en voorraad. Wij antwoorden binnen 24 werkuren.
Veelgestelde vragen
Heb ik speciaal gereedschap nodig om acetaal goed te bewerken?
Speciaal kunststofgereedschap, met scherpe positieve snijhoek en gepolijste groeven, helpt, maar is niet strikt vereist. Aluminiumgereedschap in goede staat kan acceptabele acetaalonderdelen opleveren. Belangrijker is de snijkanten scherp houden en de juiste aanzet draaien dan een apart gereedschapsmagazijn bezitten.
Kan ik acetaal bewerken zonder oven om te gloeien?
Ja, bij de meeste onderdelen. Gloeien is alleen van belang bij dikke doorsneden, nauwe toleranties over een lang vlak of onderdelen uit plaat waarbij aan één kant veel materiaal wordt weggenomen. Een bedrijf zonder oven kan nog steeds het grootste deel van het acetaalwerk aannemen en het incidentele onderdeel dat spanningsarm gegloeid moet worden, doorsturen naar een partner die er een heeft.
Wat onderscheidt een bedrijf dat echt is uitgerust voor kunststof van een bedrijf dat dat niet is?
Opspanning die is gemaakt voor zacht materiaal in plaats van een standaard stalen bankschroef, gereedschap dat scherp wordt gehouden juist omdat kunststof botte snijkanten direct laat zien, en een gedocumenteerde aanpak van de inspectietemperatuur. Die drie dingen zie je in de onderdelen voordat iemand een machinelijst controleert.
Een offerte nodig voor dit onderdeel?
Stuur de tekening. Wij koppelen u aan maximaal 3 bedrijven die acetaal bewerken en antwoorden binnen 24 werkuren.
Koppel mij aan een Delrin-bedrijf