技術ガイド / 加工会社向け
アセタールとエンジニアリングプラスチックをうまく切削加工するために加工会社が備えるべき設備
2026年9月25日
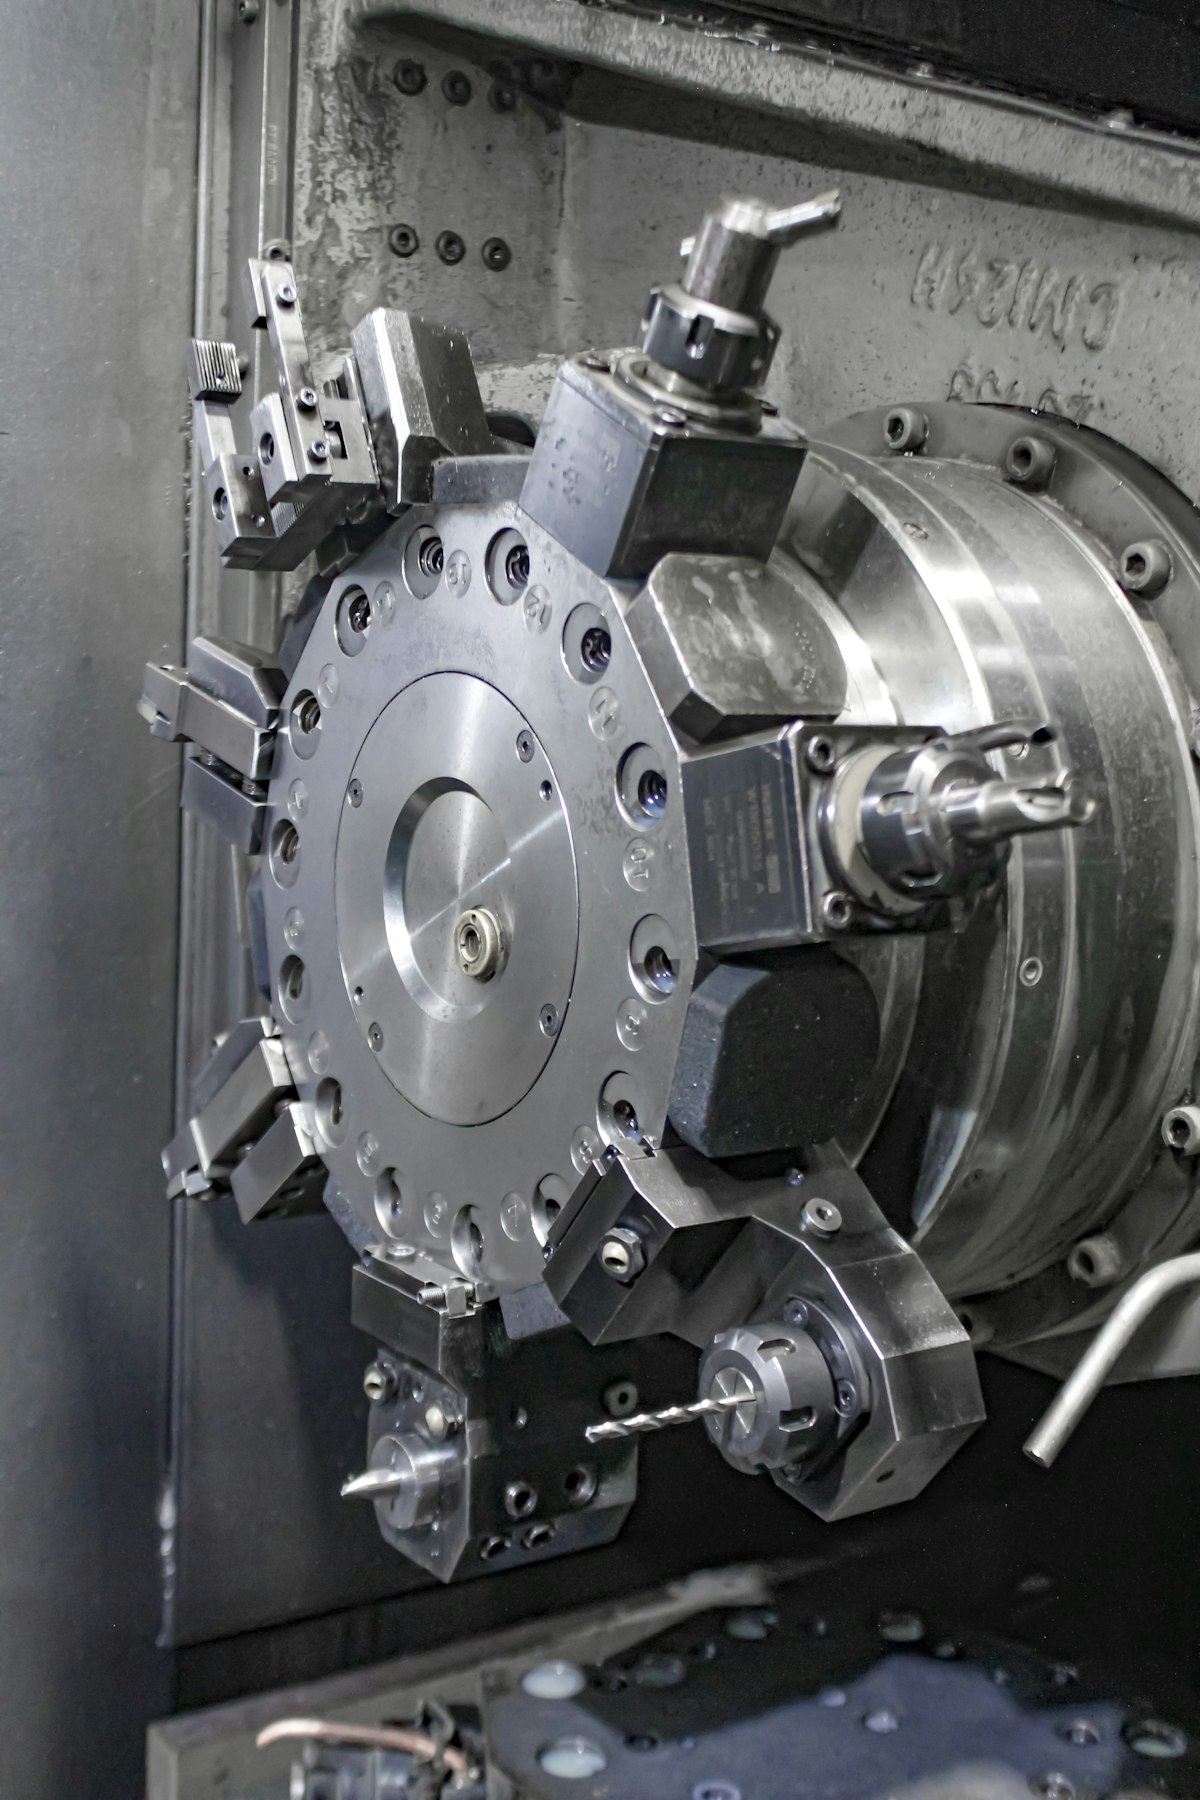
アセタールは、一部の材料のように特殊な設備を要求しません。アセタールをうまく加工する会社と苦労する会社を分けるものの大半は、特定のハードウェアではなく、技術と注意深さです。このチェックリストでは、影響の大きい順におおよそ並べて、本当に重要なことを取り上げます。
保持方法
樹脂を日常的に加工している会社とそうでない会社を分ける、最大の違いです。
部品に合わせて削ったソフトジョー。 標準の焼入れ鋼ジョーは、アセタールに傷をつけ、通常のクランプ圧でも薄肉部をゆがめることがあります。部品の輪郭に正確に合わせて削ったソフトジョーは、クランプ力を分散させ、材料を凹ませたり変形させたりする局所的な高圧点を避けられます。
平らな部品のための真空固定。 真空チャックや真空プレートは、機械的なクランプ力をまったくかけずに、平らな部品や薄い部品を保持します。薄いプレートを、クランプで反らせずに正確に加工するには、これが唯一の方法であることもよくあります。
扱いにくい形状のための捨て治具や専用治具。 安価な材料から削り出し、作業が終われば廃棄する一点ものの治具は、明確なクランプ面を持たない部品では、一般的な方法です。
クランプ圧を下げ、より多くの点に分散させる。 金属部品なら高いクランプ力で2、3か所を押さえるところを、同等のアセタール部品では、各点の圧力を下げてより多くの点で保持することが多く、傷や変形の原因となる局所的な応力を減らします。
これらがまったくない会社でも、単純で頑丈なアセタール部品なら、許容できる品質で加工できます。投資している会社なら、そうでなければ変形したり傷がついたりして戻ってくるような、薄い、精密な、あるいは扱いにくい部品も加工できます。
工具
鋭い、正のすくい角の工具。 アセタールは、押されるより切り裂かれることを望みます。一般に10〜20度の正のすくい角は、きれいに切れます。鋼なら問題のない、中立または負のすくい角の形状は、樹脂を剪断するのではなく、押して変形させる傾向があります。
十分な逃げ角。 約10〜15度の逃げ角を取ると、切れ刃の後ろで、材料の弾性回復を工具がこすることを防げます。これは、誤った形状で切ったアセタールに現れる、にじんだ、溶けたような仕上げ面の一般的な原因です。
フライス工具では研磨された溝と少ない刃数。 研磨された溝を持つ2枚刃または3枚刃のエンドミルは、鋼用に設計された工具より切りくずを効果的に排出します。切りくずの排出は、アセタールの深い形状や止まり形状で、よくある失敗の原因のひとつです。
専用の樹脂用工具はあれば有利ですが、必須ではありません。 鋭く保たれたアルミ用工具を適切な送りで使えば、良い結果が出ます。仕上がりの品質を実際に落とすのは、その工具がもともと何を切るために設計されたかにかかわらず、鈍った刃先です。
工具の研ぎ直しや交換の規律。 アセタールは、鈍った工具がにじみや熱のあとという形ですぐに表れるため、うまく加工する会社は、わずかな摩耗に寛容な材料の場合より、積極的に工具を交換または再研磨する傾向があります。
材料の取り扱い
反りを避ける棒材・板材の保管。 アセタールの材料は、ほとんどの熱可塑性樹脂と同様に、荷重のかかった状態や不均一な面に長期間置かれると、癖がつくことがあります。板材は平らに支えて保管し、棒材は適切に支持されたラックに置くことで、機械に届く前から材料の真直度を保てます。
実際の依頼に応えるだけのグレードの種類。 ナチュラルのホモポリマーとコポリマーで、ほとんどの仕事はカバーできます。PTFE充填、ガラス繊維充填、食品接触グレードも在庫している会社は、取り寄せの遅れなしに、より幅広い依頼を見積れます。納期が重要なRFQに対しては、これが実際の強みになります。
材料証明書を追跡する仕組み。 食品接触、医療、航空宇宙に近い仕事を引き受ける会社にとって、完成品を特定のロットの証明書までさかのぼれることは、あれば望ましいという以上の、必須要件であることが多いものです。
工程能力
検査温度の運用の文書化。 アセタールは1度あたり鋼の約10倍膨張するため、一定の既知の温度で部品を測定し、最終検査の前に温かい部品を落ち着かせる会社は、機械から出してすぐ測る会社より、信頼性の高い寸法報告書を出せます。
応力除去を、自社または協力先で行えること。 荒加工と仕上げの間に、厚い部品や公差の厳しい部品を焼なましするオーブンは、すべての案件に必要なわけではありませんが、自社で持つ、またはそれを持つ信頼できる協力先がある会社は、公差が重要なより幅広い仕事を引き受けられます。
バリ取りを、実際の工程として扱う仕組み。 アセタールには、きれいに折れて取れるのではなく、折り重なる細くしなやかなバリが残ります。バリ取りを後回しにせず、実際の手作業の時間を見込んでいる会社は、より一貫したエッジの品質で納めます。
検査
標準的な寸法測定器具で通常は足ります。 ノギス、マイクロメータ、より厳しい公差のための三次元測定機で、アセタールの検査需要の大半を満たせます。精密金属部品のために会社がすでに使っているもの以外に、この材料が特殊な測定設備を求めることはありません。
検査条件を明記する初品検査の工程。 部品を測定したときの温度と落ち着かせた時間が記載された寸法報告書は、図面に対して数値を並べただけのものより、有用で、根拠を示しやすいものです。
このチェックリストが意味しないこと
これは認証の要件ではなく、どの項目も、登録やリードを取るための前提条件ではありません。基本的なソフトジョーと鋭い工具があり、真空固定も社内の焼なましオーブンもない会社でも、RFQとして届くアセタール部品の大半は、うまく加工できます。このリストは、より幅広い依頼、とくに専門会社と総合的な会社を分ける、より薄く、公差が厳しく、数量の多い仕事を引き受けたい場合に、どこへの投資が報われるかの目安です。
冷却液とドライ加工
アセタールはドライで加工でき、多くの会社がほとんどの案件でそうしています。エアブローで切りくずを排出し、切削部の熱を逃がします。これはほとんどの部品でうまく機能し、冷却液と材料の適合性という問題も避けられます。
冷却液が役立つのは、一律の運用としてではなく、特定の作業です。熱が蓄積する時間のある長い仕上げパス、切りくずの排出が難しい深い穴、仕上がる前に局所的な熱で形状がゆがむおそれのある薄肉部品などです。使う場合は、水溶性の冷却液が通常の選択です。アセタールは金属ほど冷却液の恩恵を受けず、一部の配合は材料の表面と完全には適合しないため、刺激の強いものや油性のものは避けるのがよいでしょう。
日常の加工ではドライ、恩恵のある特定の作業では冷却液というように、両方を使い分けられる会社は、どちらか一方に徹する会社より柔軟です。
簡単な自己診断
登録の前に、次の4つの質問を正直に確認する価値があります。
- すでにアセタールの棒材や板材を常備していますか。 それとも、依頼を受けたら、まず特別に発注することになりますか。在庫のある会社は、通常、より速く見積を出し、納品できます。納期が重要なRFQでは、これが効いてきます。
- 樹脂部品で、±0.05 mmより厳しい公差を保証した実績がありますか。 それとも、これが初めての挑戦になりますか。初めての挑戦でもまったく問題ありませんが、どちらの状況に当てはまるかを把握しておくと、見積で現実的な期待値を設定するのに役立ちます。
- 重いクランプ圧に耐えられない部品のために、標準のバイス以外の保持方法がありますか。 ない場合、より薄い、またはより繊細な部品で登録すると、うまく実行しにくいリードが届くことがあります。
- バイヤーから求められたとき、材料証明書やロットのトレーサビリティ記録を提出できますか。 これは、食品接触、医療、規制業界の仕事で最も重要で、一般的な産業部品ではあまり重要ではありません。
これらの質問に、登録の資格を失わせるような間違った答えはありません。プレビューが届き始めたとき、どの種類の依頼を取る価値があるかを決める助けになります。
登録との関係
これらの設備は、登録時には確認されません。重要なのは、正確に登録することです。会社が実際に持つ機械、工具の方針、在庫、能力を記載し、マッチする依頼が、本当に受注できるものになるようにします。設備リストが軽めであることに正直な会社も、自社によく合う仕事にマッチングされます。
御社に合う依頼を見てみませんか。加工会社として登録すると、御社の機械と在庫に合わせたプレビューが届き始めます。24営業時間以内に返信します。
よくある質問
アセタールをうまく加工するには、専用の工具が必要ですか。
専用の樹脂用工具、つまり鋭いすくい角と研磨された溝があれば役立ちますが、厳密には必須ではありません。状態のよいアルミ用工具でも、許容できるアセタール部品は作れます。それより大切なのは、別の工具庫を持つことではなく、刃先を鋭く保ち、適切な送りで加工することです。
焼なまし用のオーブンがなくてもアセタールを加工できますか。
ほとんどの部品では可能です。焼なましが重要になるのは、厚肉部、長い面での厳しい公差、片側から多くの材料を削る板材からの加工の場合だけです。オーブンのない会社でも、アセタールの仕事の大半は引き受けられ、応力除去が必要な部品がたまにあれば、オーブンを持つ協力先に出せます。
樹脂加工の設備が本当に整っている会社と、そうでない会社の違いは何ですか。
標準の鋼製バイスではなく柔らかい材料向けに作られた保持方法、樹脂は摩耗した刃先がすぐ表に出るために意図して鋭く保たれた工具、そして検査温度についての文書化された取り組みです。この3つは、誰かが設備リストを確認する前に、部品に現れます。