Guias / Para fornecedores
Que Equipamentos uma Oficina Precisa para Usinar Bem Acetal e Plásticos de Engenharia
25 de setembro de 2026
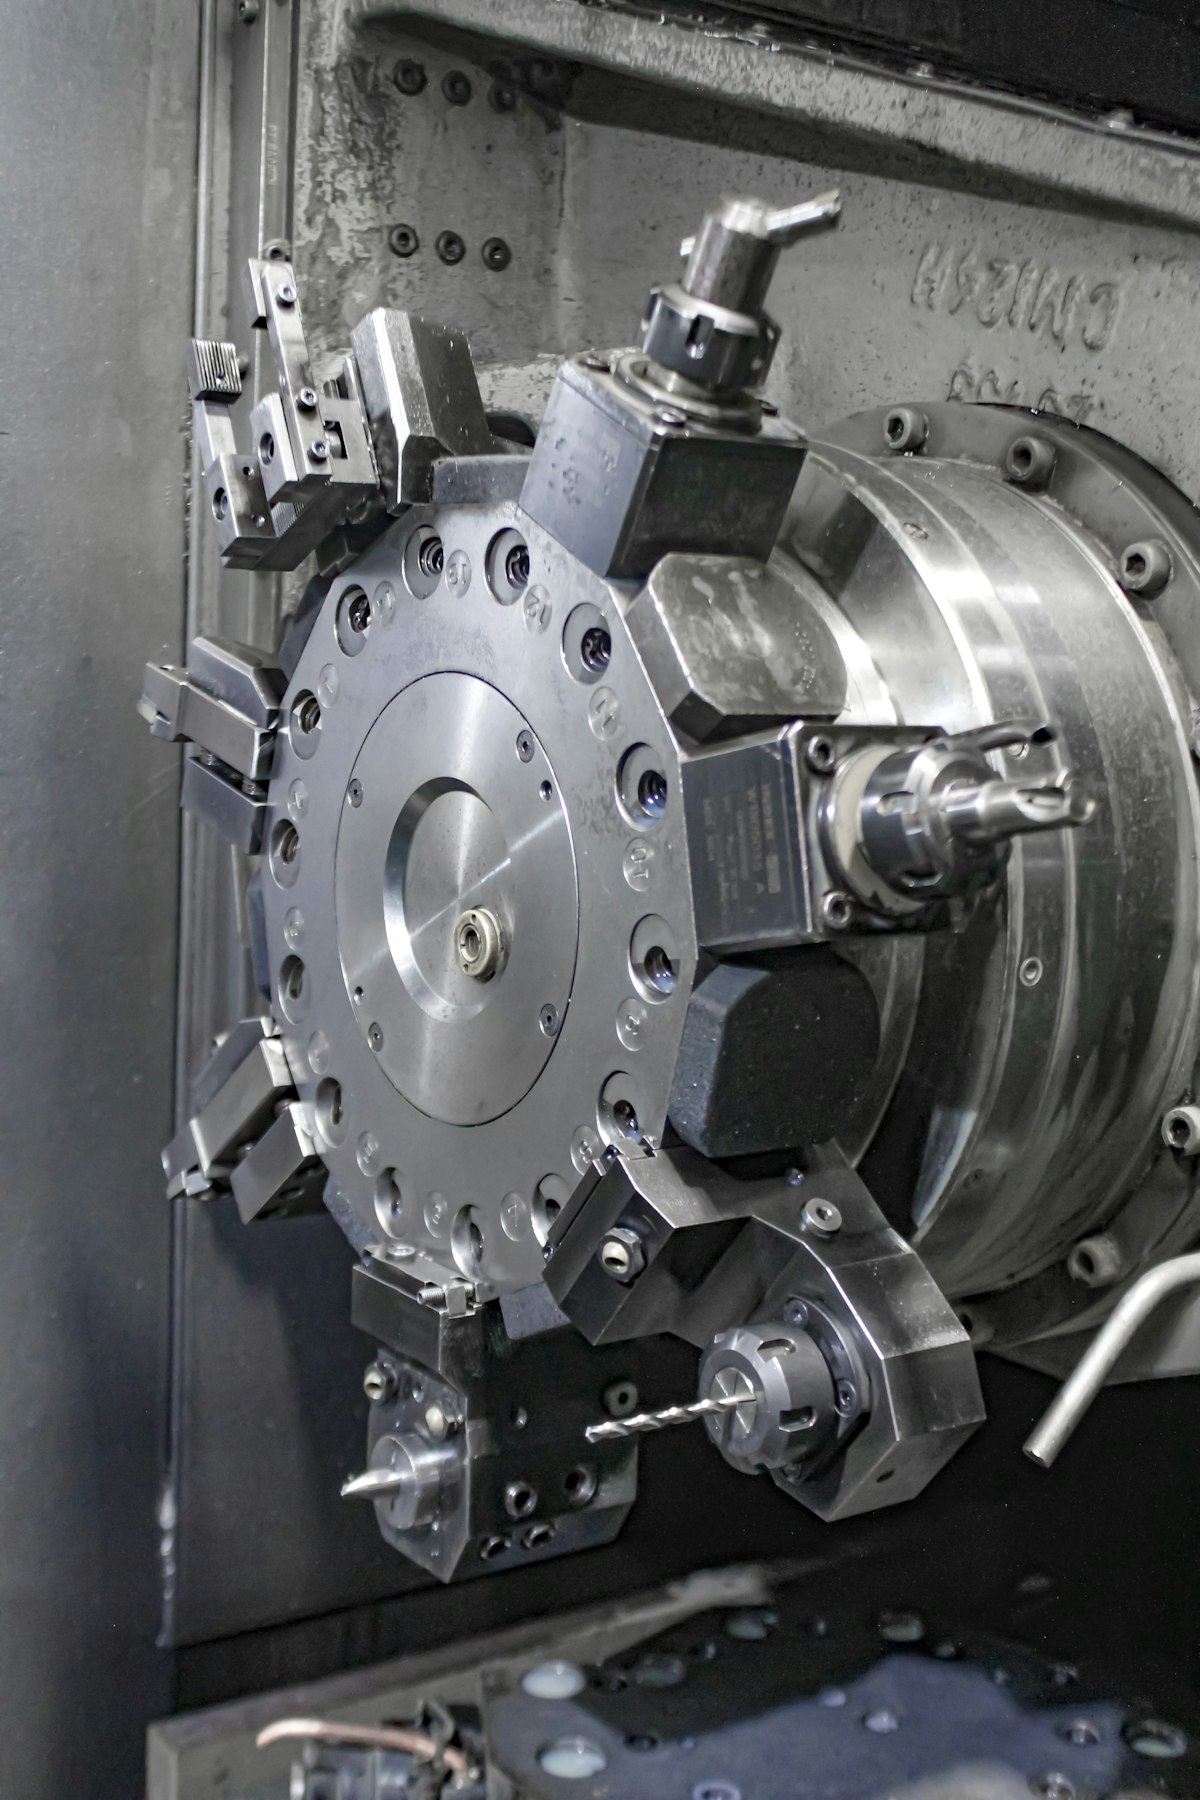
O acetal não exige equipamentos exóticos como alguns materiais. A maior parte do que separa uma oficina que o usina bem de uma que sofre é técnica e atenção, não uma peça específica de hardware. Esta checklist cobre o que realmente importa, aproximadamente em ordem de impacto.
Fixação
Este é o maior diferencial isolado entre oficinas que usinam plásticos com regularidade e as que não usinam.
Castanhas macias, cortadas para a peça. Castanhas padrão de aço temperado marcam o acetal e podem deformar paredes finas sob a pressão normal de fixação. Castanhas macias usinadas no perfil exato da peça distribuem a força de fixação e evitam pontos locais de alta pressão que amassam ou deformam o material.
Fixação a vácuo para peças planas. Uma placa de vácuo segura uma peça plana ou fina sem nenhuma força mecânica de fixação, o que muitas vezes é a única forma de usinar com precisão uma chapa fina sem que ela empene sob a fixação.
Dispositivos de sacrifício ou sob medida para geometrias incômodas. Um dispositivo único, usinado em material barato e descartado depois do trabalho, é prática comum para peças que não têm uma superfície de fixação evidente.
Menor pressão de fixação, distribuída em mais pontos. Onde uma peça de metal poderia ser presa por dois ou três pontos de alta força, uma peça equivalente de acetal costuma ser presa por mais pontos com pressão menor em cada um, reduzindo a tensão local que causa marcas ou distorção.
Uma oficina sem nada disso ainda consegue usinar peças de acetal simples e robustas de forma aceitável. Uma que investiu nisso consegue usinar peças finas, precisas ou de geometria incômoda que, de outro modo, voltariam distorcidas ou marcadas.
Ferramentas
Ferramentas afiadas, com ângulo de saída positivo. O acetal quer ser fatiado, não empurrado. Ângulos de saída positivos, geralmente de 10 a 20 graus, cortam limpo. Uma geometria de saída neutra ou negativa, que serviria no aço, tende a empurrar e deformar o plástico em vez de cisalhá-lo.
Ângulos de folga generosos. Cerca de 10 a 15 graus de folga lateral evitam que a ferramenta esfregue na recuperação elástica do material atrás do gume, causa comum do acabamento manchado, com aspecto derretido, que aparece no acetal cortado com a geometria errada.
Canais polidos e menos canais nas ferramentas de fresamento. Fresas de topo de dois ou três canais com canais polidos evacuam o cavaco melhor que ferramentas projetadas para aço, e a evacuação do cavaco é um dos pontos de falha mais comuns em detalhes profundos ou cegos no acetal.
Ferramentas dedicadas a plástico são um bônus, não um requisito. Ferramentas de alumínio mantidas afiadas e usadas com o avanço certo produzem bons resultados. O que realmente degrada o acabamento é um gume cego, seja qual for o material para o qual a ferramenta foi projetada.
Disciplina de afiação ou troca de ferramentas. Como o acetal revela de imediato uma ferramenta cega, na forma de manchas e marcas de calor, as oficinas que o usinam bem tendem a trocar ou reafiar as ferramentas de forma mais proativa do que fariam com um material mais tolerante a um gume ligeiramente gasto.
Manuseio do material
Armazenamento de barras e chapas que evite empenamento. O estoque de acetal, como a maioria dos termoplásticos, pode adquirir uma deformação permanente se armazenado sob carga ou contra uma superfície irregular por longos períodos. Armazenamento plano e apoiado para chapas e racks bem apoiados para barras mantêm o material reto antes mesmo de chegar à máquina.
Variedade de graus suficiente para atender solicitações reais. Homopolímero e copolímero naturais cobrem a maior parte do trabalho. Oficinas que também mantêm graus com PTFE, com fibra de vidro ou para contato com alimentos podem cotar uma gama maior de solicitações sem atraso de compra, o que é uma vantagem real diante de RFQs sensíveis ao prazo.
Um sistema para controlar certificados de material. Para qualquer oficina que atende trabalho de contato com alimentos, médico ou próximo ao aeroespacial, poder rastrear uma peça acabada até um certificado de lote específico costuma ser uma exigência firme, não um extra.
Capacidade de processo
Uma prática documentada de temperatura de inspeção. Como o acetal se dilata cerca de dez vezes mais que o aço por grau, uma oficina que mede as peças a uma temperatura consistente e conhecida, e deixa as peças quentes estabilizarem antes da inspeção final, produz relatórios dimensionais mais confiáveis do que uma que mede direto da máquina.
Acesso a alívio de tensões, internamente ou por meio de um parceiro. Um forno de recozimento para peças grossas ou de tolerância apertada entre o desbaste e o acabamento não é necessário em todo trabalho, mas uma oficina que tem um, ou tem um parceiro confiável que tem, pode assumir uma gama maior de trabalhos críticos em tolerância.
Um processo de rebarbação tratado como operação de verdade. O acetal mantém uma rebarba fina e flexível que dobra em vez de se soltar limpa. Oficinas que reservam tempo manual real para rebarbar, em vez de tratá-lo como detalhe final, entregam qualidade de aresta mais consistente.
Inspeção
Instrumentos dimensionais padrão costumam bastar. Paquímetros, micrômetros e uma máquina de medir por coordenadas (CMM) para tolerâncias mais apertadas cobrem a grande maioria das necessidades de inspeção do acetal. Nada no material exige equipamento de metrologia especializado além do que uma oficina já usaria para peças metálicas de precisão.
Um processo de primeiro artigo que declara as condições de inspeção. Um relatório dimensional que registra a temperatura e o tempo de estabilização em que a peça foi medida é mais útil e mais defensável do que um que apenas lista números contra um desenho.
O que esta checklist não é
Não é uma exigência de certificação, e nenhum destes itens é pré-requisito para se cadastrar ou aceitar um lead. Uma oficina com castanhas macias básicas e ferramentas afiadas, sem fixação a vácuo e sem forno de recozimento próprio, ainda faz bom trabalho na maioria das peças de acetal que chegam como RFQs. Esta lista é um guia de onde o investimento compensa se a oficina quiser assumir uma gama maior de solicitações, em especial o trabalho mais fino, de tolerância mais apertada e de maior volume que separa os especialistas dos generalistas.
Refrigerante e usinagem a seco
O acetal pode ser usinado a seco, e muitas oficinas fazem exatamente isso na maioria dos trabalhos, contando com um jato de ar para limpar o cavaco e levar o calor para longe do corte. Isso funciona bem na maioria das peças e evita a complicação da compatibilidade do refrigerante com o material.
O refrigerante se justifica em operações específicas, não como prática geral: passadas longas de acabamento em que o calor tem tempo de se acumular, furos profundos em que a evacuação do cavaco é difícil e peças de parede fina em que o calor localizado poderia distorcer um detalhe antes de ele ser concluído. O refrigerante solúvel em água é a escolha usual quando se usa um. Vale evitar refrigerantes agressivos ou à base de óleo, já que o acetal tira menos proveito deles que os metais e algumas formulações não são totalmente compatíveis com a superfície do material.
Uma oficina equipada para trabalhar das duas formas, a seco no trabalho de rotina e com refrigerante nas operações específicas que se beneficiam dele, tem mais flexibilidade que uma comprometida inteiramente com uma só abordagem.
Uma autoavaliação simples
Antes de se cadastrar, vale uma olhada honesta em quatro perguntas:
- Já mantemos barra ou chapa de acetal em estoque, ou uma solicitação significaria fazer primeiro uma compra especial? Oficinas com material em estoque costumam cotar e entregar mais rápido, o que importa para RFQs sensíveis ao prazo.
- Já mantivemos com sucesso uma tolerância mais apertada que ±0,05 mm em uma peça de plástico, ou seria a primeira tentativa? Não há nada de errado em uma primeira tentativa, mas saber qual é a situação ajuda a definir expectativas realistas na cotação.
- Temos uma solução de fixação além de uma morsa padrão para uma peça que não suporta pressão de fixação alta? Se não, cadastrar-se para peças mais finas ou delicadas pode trazer leads difíceis de executar bem.
- Conseguimos fornecer um certificado de material ou registro de rastreabilidade de lote se um comprador pedir? Isso importa mais para trabalhos de contato com alimentos, médicos ou de setores regulados, e menos para peças industriais em geral.
Nenhuma dessas perguntas tem uma resposta errada que desqualifique uma oficina de se cadastrar. Elas ajudam a definir que tipos de solicitação valem a pena depois que as prévias começam a chegar.
Onde isto se encaixa no cadastro
Nenhum destes equipamentos é verificado no cadastro. O que importa é cadastrar-se com precisão: as máquinas, a abordagem de ferramentas, o estoque e as capacidades que a oficina realmente tem, para que as solicitações conectadas sejam as que ela pode de fato ganhar. Uma oficina honesta sobre uma lista de equipamentos mais enxuta ainda é conectada a trabalhos que combinam bem com ela.
Pronto para ver quais solicitações combinam com sua oficina? Cadastre sua oficina e comece a receber prévias conectadas às suas máquinas e ao seu estoque. Respondemos em até 24 horas úteis.
Perguntas frequentes
Preciso de ferramentas dedicadas para usinar bem o acetal?
Ferramentas dedicadas a plástico, com ângulo de saída positivo e canais polidos, ajudam, mas não são estritamente necessárias. Ferramentas de alumínio em bom estado produzem peças de acetal aceitáveis. O que importa mais é manter os gumes afiados e usar o avanço correto, e não ter um almoxarifado de ferramentas separado.
Posso usinar acetal sem um forno para recozimento?
Sim, na maioria das peças. O recozimento só importa em seções grossas, tolerâncias apertadas em uma face longa ou peças usinadas de chapa com muito material retirado de um só lado. Uma oficina sem forno ainda pode assumir a grande maioria do trabalho com acetal e enviar a peça ocasional que precise de alívio de tensões a um parceiro que tenha um.
O que separa uma oficina realmente equipada para plásticos de uma que não é?
Fixação feita para material macio e não uma morsa de aço padrão, ferramentas mantidas afiadas justamente porque o plástico mostra gumes cegos de imediato, e uma abordagem documentada da temperatura de inspeção. Essas três coisas aparecem nas peças antes que alguém confira uma lista de máquinas.
Precisa de uma cotação para esta peça?
Envie o desenho. Conectamos você a até 3 oficinas que usinam acetal e respondemos em até 24 horas úteis.
Encontrar uma oficina de Delrin