Guides / Pour les ateliers
De quel équipement un atelier a besoin pour bien usiner l’acétal et les plastiques techniques
25 septembre 2026
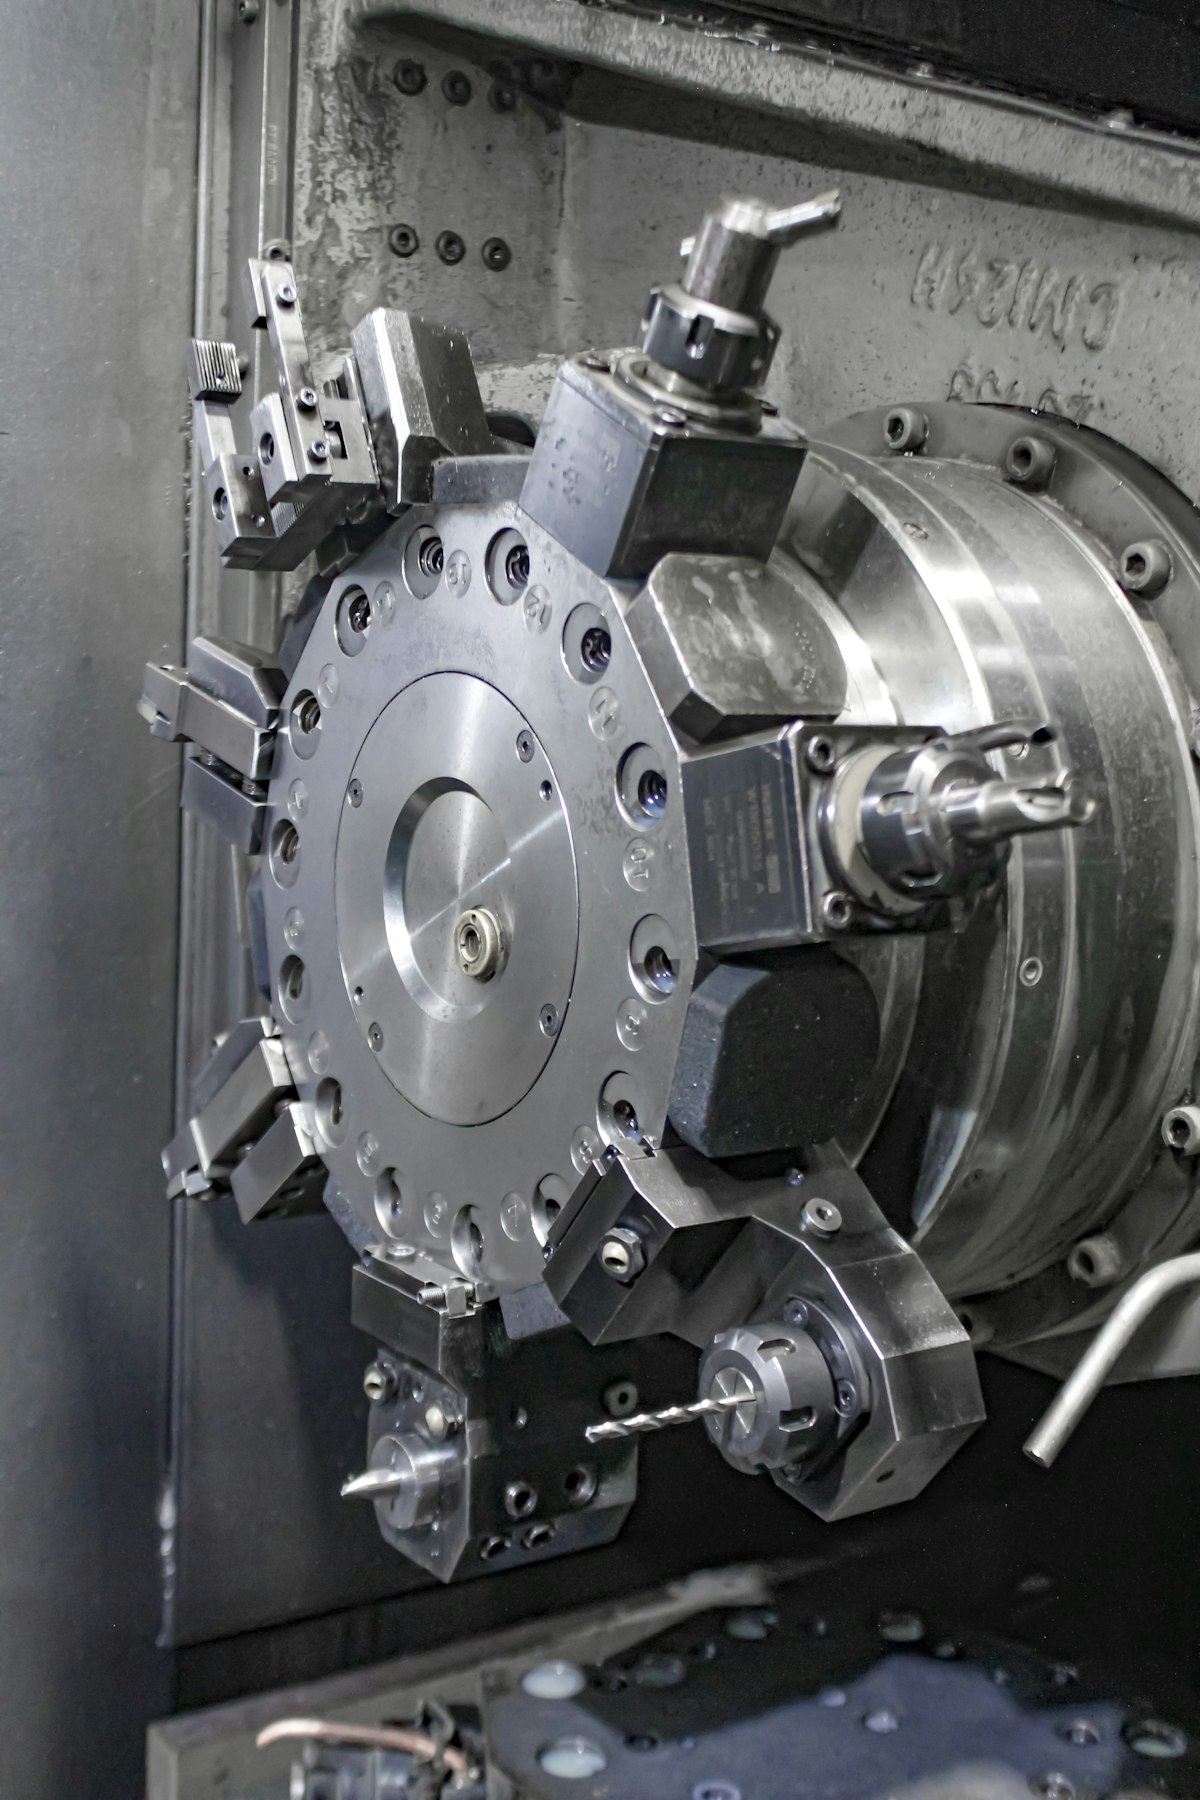
L’acétal n’exige pas un équipement exotique comme certaines matières. L’essentiel de ce qui distingue un atelier qui l’usine bien d’un atelier qui peine tient à la technique et à l’attention plutôt qu’à un matériel précis. Cette checklist couvre ce qui compte réellement, à peu près par ordre d’impact.
Montage d’usinage
C’est le plus grand facteur de différenciation entre les ateliers qui usinent des plastiques régulièrement et ceux qui ne le font pas.
Des mors doux, taillés à la pièce. Les mors standard en acier trempé marquent l’acétal et peuvent déformer les parois minces sous une pression de serrage normale. Des mors doux usinés au profil exact de la pièce répartissent l’effort de serrage et évitent les points de forte pression locale qui enfoncent ou déforment la matière.
Des posages à vide pour les pièces plates. Un plateau ou un mandrin à vide tient une pièce plate ou mince sans aucun effort de serrage mécanique, ce qui est souvent le seul moyen d’usiner avec précision une plaque mince sans qu’elle se cambre sous la bride.
Des posages sacrificiels ou sur mesure pour les géométries difficiles. Un posage unique, usiné dans une matière bon marché et jeté après le travail, est une pratique courante pour les pièces sans surface de serrage évidente.
Une pression de serrage plus faible, répartie sur davantage de points. Là où une pièce métallique peut être tenue en deux ou trois points à forte pression, une pièce équivalente en acétal est souvent tenue en davantage de points à pression plus faible, ce qui réduit la contrainte locale à l’origine des marques ou des déformations.
Un atelier sans rien de cela peut quand même usiner de façon acceptable des pièces en acétal simples et robustes. Un atelier qui a investi peut usiner des pièces minces, précises ou difficiles qui reviendraient sinon déformées ou marquées.
Outils
Des outils tranchants à angle de coupe positif. L’acétal veut être tranché plutôt que poussé. Des angles de coupe positifs, couramment de 10 à 20 degrés, coupent proprement. Une géométrie à angle neutre ou négatif, correcte dans l’acier, tend à pousser et à déformer le plastique plutôt qu’à le cisailler.
Des angles de dépouille généreux. Environ 10 à 15 degrés de dépouille de flanc évitent que l’outil frotte sur le retour élastique de la matière derrière l’arête de coupe, une cause courante de l’aspect de surface étalé, d’apparence fondue, que l’on voit sur l’acétal coupé avec une mauvaise géométrie.
Des goujures polies et moins de dents sur les outils de fraisage. Les fraises à deux ou trois dents à goujures polies évacuent les copeaux plus efficacement que des outils conçus pour l’acier, et l’évacuation des copeaux est l’un des points de défaillance les plus courants sur les éléments profonds ou borgnes en acétal.
Les outils dédiés aux plastiques sont un plus, pas une obligation. Des outils d’aluminium maintenus affûtés et utilisés avec la bonne avance donnent de bons résultats. Ce qui dégrade réellement l’état de surface, c’est une arête émoussée, quelle que soit la matière pour laquelle l’outil a été conçu.
Une discipline d’affûtage ou de remplacement des outils. Comme l’acétal révèle tout de suite un outil usé, par des étalements et des marques de chaleur, les ateliers qui l’usinent bien remplacent ou réaffûtent leurs outils plus tôt qu’ils ne le feraient pour une matière plus tolérante envers une arête un peu usée.
Gestion de la matière
Un stockage de barres et de plaques qui évite le gauchissement. Le stock d’acétal, comme la plupart des thermoplastiques, peut prendre un pli s’il est stocké sous charge ou contre une surface irrégulière pendant longtemps. Un stockage à plat et soutenu pour les plaques et un rack correctement soutenu pour les barres gardent la matière droite avant qu’elle n’arrive à la machine.
Assez de variété de nuances pour répondre aux vraies demandes. L’homopolymère et le copolymère naturels couvrent l’essentiel du travail. Les ateliers qui stockent aussi des nuances chargées PTFE, chargées verre ou alimentaires peuvent chiffrer un éventail plus large de demandes sans délai de commande, un vrai avantage face à des demandes urgentes.
Un système de suivi des certificats matière. Pour tout atelier qui prend des travaux de contact alimentaire, de médical ou proches de l’aéronautique, pouvoir remonter d’une pièce finie à un certificat de lot précis est souvent une exigence stricte, pas un luxe.
Capacité de procédé
Une pratique documentée de la température de contrôle. Comme l’acétal se dilate environ dix fois plus que l’acier par degré, un atelier qui mesure les pièces à une température constante et connue, et laisse les pièces chaudes se stabiliser avant le contrôle final, produit des rapports dimensionnels plus fiables qu’un atelier qui mesure directement à la sortie de la machine.
L’accès au détensionnement, en interne ou chez un partenaire. Un four de recuit pour les pièces épaisses ou à tolérances serrées entre l’ébauche et la finition n’est pas nécessaire pour tous les travaux, mais un atelier qui en a un, ou qui a un partenaire fiable qui en a un, peut prendre un éventail plus large de travaux critiques en tolérance.
Un procédé d’ébavurage traité comme une vraie opération. L’acétal garde une fine bavure souple qui se replie au lieu de se détacher proprement. Les ateliers qui prévoient un vrai temps manuel pour l’ébavurage, plutôt que d’y voir une réflexion après coup, livrent une qualité d’arête plus constante.
Contrôle
Les outils dimensionnels standard suffisent en général. Pieds à coulisse, micromètres et machine à mesurer tridimensionnelle pour les tolérances plus serrées couvrent la grande majorité des besoins de contrôle de l’acétal. Rien dans la matière n’exige un équipement de métrologie spécialisé au-delà de ce qu’un atelier utiliserait déjà pour des pièces métalliques de précision.
Un processus de première pièce qui énonce les conditions de contrôle. Un rapport dimensionnel qui indique la température et le temps de stabilisation sous lesquels la pièce a été mesurée est plus utile, et plus défendable, qu’un rapport qui se contente de lister des chiffres face à un plan.
Ce que cette checklist n’est pas
Ce n’est pas une exigence de certification, et aucun de ces éléments n’est un préalable pour s’inscrire ou prendre un contact. Un atelier avec des mors doux de base et des outils affûtés, sans posage à vide ni four de recuit interne, peut quand même bien travailler la majorité des pièces en acétal qui arrivent en demandes. Cette liste est un guide pour savoir où l’investissement paie si un atelier veut prendre un éventail plus large de demandes, en particulier le travail plus mince, à tolérances plus serrées et à plus grand volume qui distingue les spécialistes des généralistes.
Arrosage et usinage à sec
L’acétal peut s’usiner à sec, et de nombreux ateliers le font ainsi pour la plupart des travaux, en s’appuyant sur un jet d’air pour évacuer les copeaux et emporter la chaleur de la coupe. Cela fonctionne bien pour la majorité des pièces et évite la complication de la compatibilité du lubrifiant avec la matière.
L’arrosage se justifie sur des opérations précises plutôt qu’en pratique générale : longues passes de finition où la chaleur a le temps de s’accumuler, alésages profonds où l’évacuation des copeaux est difficile, et pièces à parois minces où une chaleur localisée pourrait déformer un élément avant qu’il soit fini. Le lubrifiant soluble dans l’eau est le choix habituel quand on en utilise un. Les lubrifiants agressifs ou à base d’huile sont à éviter, car l’acétal en tire moins de bénéfice que les métaux et certaines formulations ne sont pas pleinement compatibles avec la surface de la matière.
Un atelier équipé pour faire les deux, à sec pour le travail courant et avec arrosage pour les opérations qui en profitent, a plus de souplesse qu’un atelier entièrement attaché à une seule approche.
Une auto-évaluation simple
Avant de vous inscrire, quatre questions méritent un regard honnête :
- Gardons-nous déjà de la barre ou de la plaque d’acétal en stock, ou une demande signifierait-elle une commande spéciale d’abord ? Les ateliers qui ont du stock peuvent généralement chiffrer et livrer plus vite, ce qui compte pour les demandes urgentes.
- Avons-nous déjà tenu avec succès une tolérance plus serrée que ±0,05 mm sur une pièce plastique, ou ce serait une première tentative ? Une première tentative n’a rien de mal, mais savoir de quel cas il s’agit aide à fixer des attentes réalistes dans un devis.
- Avons-nous une solution de montage d’usinage au-delà d’un étau standard pour une pièce qui ne supporte pas un serrage fort ? Sinon, s’inscrire pour des pièces plus minces ou plus délicates peut valoir des contacts difficiles à bien exécuter.
- Pouvons-nous produire un certificat matière ou un enregistrement de traçabilité par lot si un acheteur en demande un ? Cela compte surtout pour le contact alimentaire, le médical ou les secteurs réglementés, moins pour les pièces industrielles générales.
Aucune de ces questions n’a de mauvaise réponse qui disqualifierait un atelier pour l’inscription. Elles aident à établir quels types de demandes valent la peine d’être prises quand les aperçus commencent à arriver.
Où cela s’inscrit dans l’inscription
Aucun de ces équipements n’est vérifié à l’inscription. Ce qui compte, c’est de s’inscrire avec exactitude : les machines, l’approche d’outillage, le stock et les capacités qu’un atelier a réellement, afin que les demandes mises en relation soient celles qu’il peut réellement gagner. Un atelier honnête sur une liste d’équipements plus légère est quand même associé à du travail qui lui convient bien.
Prêt à voir quelles demandes conviennent à votre atelier ? Inscrivez votre atelier et commencez à recevoir des aperçus adaptés à vos machines et à votre stock. Nous répondons sous 24 heures ouvrées.
Questions fréquentes
Faut-il des outils dédiés pour bien usiner l’acétal ?
Des outils dédiés aux plastiques, à angle de coupe positif bien affûté et à goujures polies, aident, mais ce n’est pas strictement indispensable. Des outils d’aluminium en bon état peuvent produire des pièces en acétal acceptables. Ce qui compte davantage, c’est de garder des arêtes vives et d’appliquer la bonne avance, plutôt que de posséder un magasin d’outils séparé.
Peut-on usiner l’acétal sans four de recuit ?
Oui, pour la plupart des pièces. Le recuit ne compte que pour les fortes épaisseurs, les tolérances serrées sur une longue face, ou les pièces usinées dans une plaque avec beaucoup de matière enlevée d’un seul côté. Un atelier sans four peut quand même traiter la grande majorité des travaux en acétal et envoyer la pièce occasionnelle qui exige un détensionnement à un partenaire équipé.
Qu’est-ce qui distingue un atelier réellement équipé pour les plastiques d’un atelier qui ne l’est pas ?
Un montage d’usinage conçu pour une matière tendre plutôt qu’un étau en acier standard, des outils maintenus affûtés précisément parce que le plastique révèle tout de suite une arête usée, et une approche documentée de la température de contrôle. Ces trois éléments se voient sur les pièces avant que quiconque ne consulte une liste de machines.
Besoin d’un devis pour cette pièce ?
Envoyez le plan. Nous vous mettons en relation avec 3 ateliers au plus qui usinent l’acétal et nous répondons sous 24 heures ouvrées.
Trouver un atelier Delrin