Hướng dẫn / Dành cho xưởng gia công
Xưởng Cần Thiết Bị Gì Để Gia Công Acetal và Nhựa Kỹ Thuật Tốt
25 tháng 9, 2026
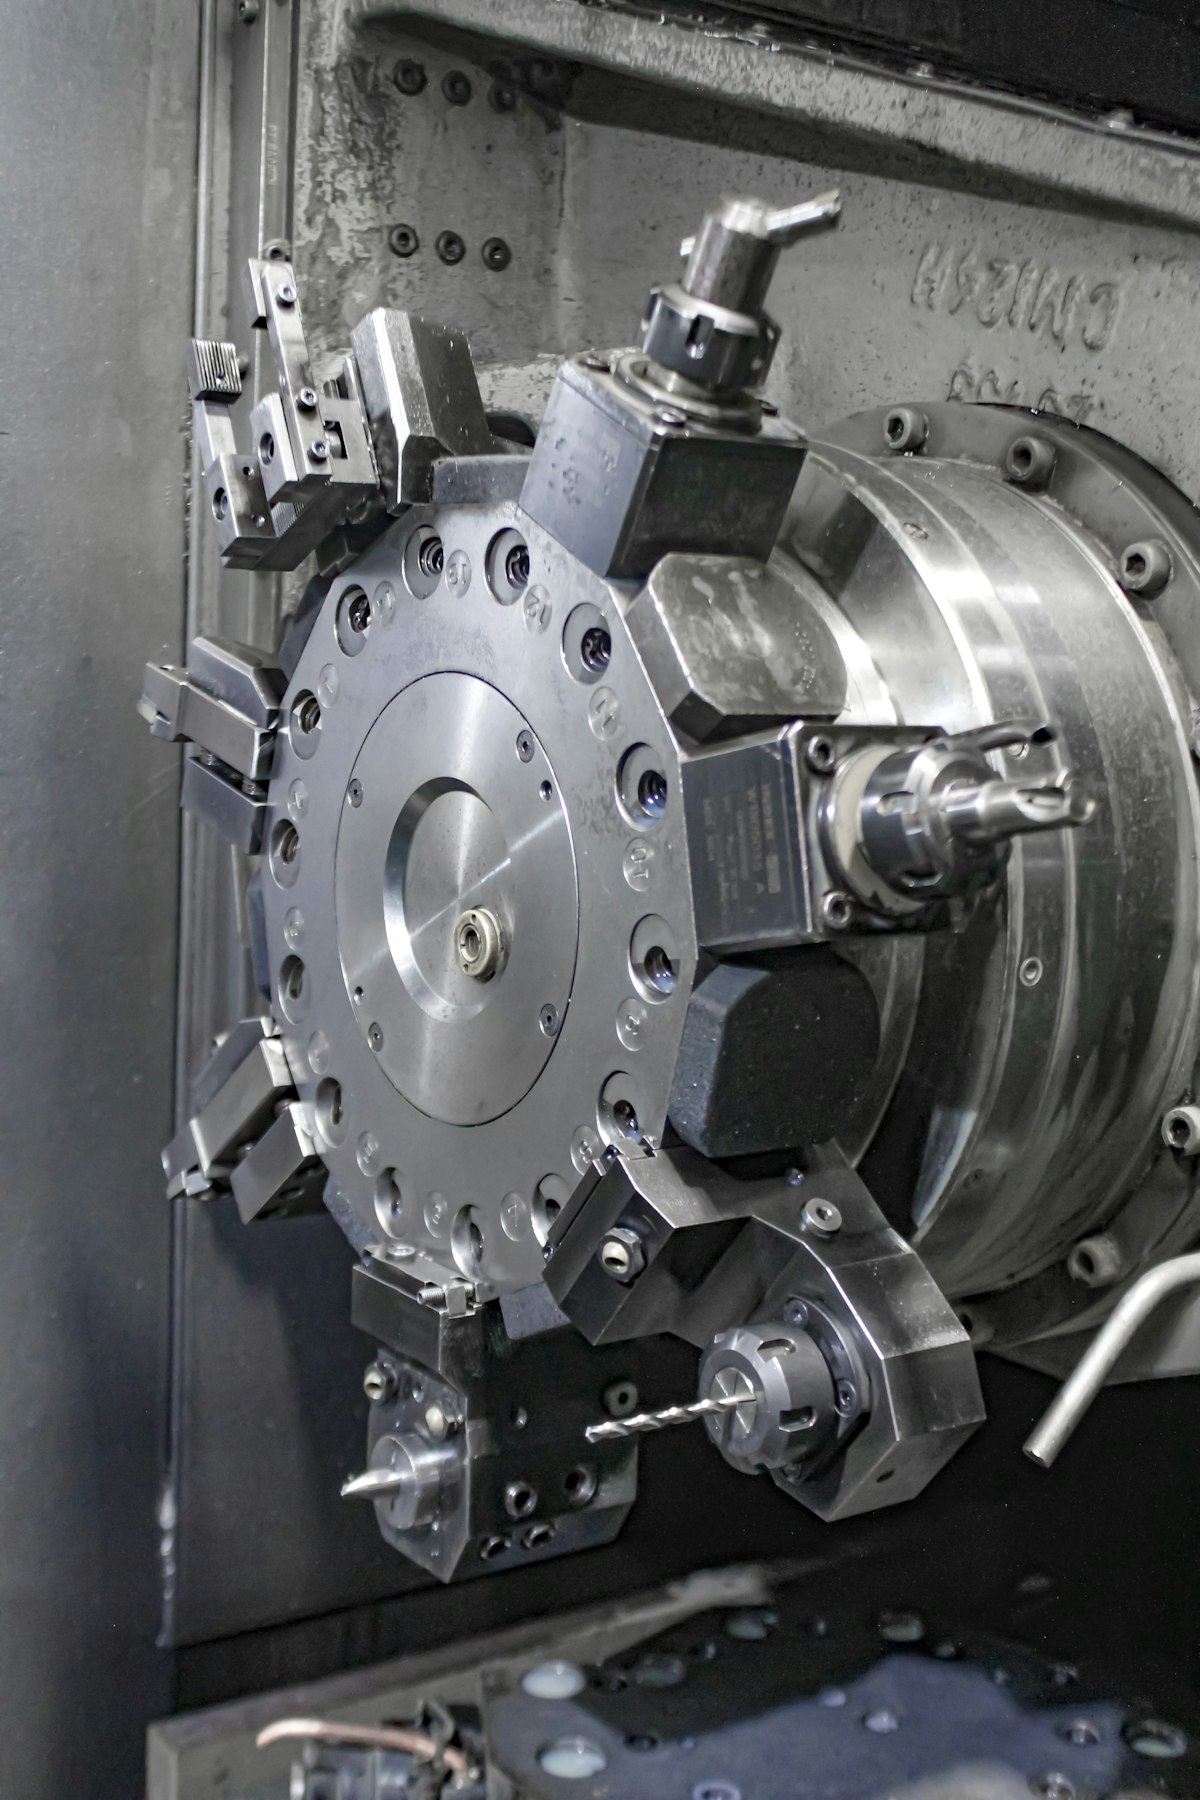
Acetal không đòi hỏi thiết bị đặc biệt như một số vật liệu khác. Phần lớn điều phân biệt xưởng gia công tốt vật liệu này với xưởng gặp khó khăn là kỹ thuật và sự chú ý hơn là một món thiết bị cụ thể. Danh sách này bao gồm những gì thực sự quan trọng, xếp gần đúng theo mức độ ảnh hưởng.
Gá kẹp
Đây là yếu tố phân biệt lớn nhất giữa xưởng gia công nhựa thường xuyên và xưởng không làm vậy.
Hàm mềm, cắt theo hình dạng chi tiết. Hàm thép tôi cứng tiêu chuẩn để lại dấu trên acetal và có thể làm biến dạng thành mỏng dưới lực kẹp thông thường. Hàm mềm gia công đúng theo profile chi tiết phân bố đều lực kẹp và tránh các điểm áp lực cao cục bộ làm lõm hoặc biến dạng vật liệu.
Gá hút chân không cho chi tiết phẳng. Mâm hút hoặc tấm hút chân không giữ một chi tiết phẳng hoặc mỏng mà không cần bất kỳ lực kẹp cơ học nào, đây thường là cách duy nhất để gia công chính xác một tấm mỏng mà không bị cong dưới lực kẹp.
Đồ gá dùng một lần hoặc tùy chỉnh cho hình dạng khó. Một đồ gá riêng, gia công từ vật liệu rẻ và bỏ đi sau khi hoàn thành công việc, là thực hành phổ biến cho các chi tiết không có bề mặt kẹp rõ ràng.
Lực kẹp thấp hơn, phân bố trên nhiều điểm hơn. Nơi một chi tiết kim loại có thể được giữ bằng hai hoặc ba điểm lực kẹp cao, một chi tiết acetal tương đương thường được giữ bằng nhiều điểm hơn với lực thấp hơn ở mỗi điểm, giảm ứng suất cục bộ gây lằn hoặc biến dạng.
Một xưởng không có bất kỳ điều nào trong số này vẫn có thể gia công các chi tiết acetal đơn giản, chắc chắn ở mức chấp nhận được. Một xưởng đã đầu tư vào đây có thể gia công các chi tiết mỏng, chính xác hoặc khó mà nếu không sẽ bị trả về do biến dạng hoặc có dấu.
Dao cụ
Dao sắc, góc thoát dương. Acetal muốn được cắt thái chứ không phải đẩy. Góc thoát dương, thường từ 10 đến 20 độ, cắt sạch. Hình học góc thoát trung tính hoặc âm vốn ổn với thép có xu hướng đẩy và làm biến dạng nhựa thay vì cắt gọt.
Góc thoát sau rộng rãi. Khoảng 10 đến 15 độ góc thoát sau giữ cho dao không cọ vào phần vật liệu đàn hồi phục hồi sau lưỡi cắt, đây là nguyên nhân phổ biến của bề mặt bị vết loang, trông như chảy xuất hiện khi cắt acetal với hình học sai.
Rãnh thoát phoi đánh bóng và ít rãnh hơn trên dao phay. Dao phay ngón hai hoặc ba rãnh với rãnh đánh bóng thoát phoi hiệu quả hơn dao thiết kế cho thép, và thoát phoi là một trong những điểm hỏng phổ biến hơn trên các đặc điểm sâu hoặc lỗ bít trong acetal.
Dao nhựa chuyên dụng là điểm cộng, không phải yêu cầu. Dao nhôm giữ sắc và dùng đúng tốc độ tiến dao cho kết quả tốt. Điều thực sự làm giảm chất lượng bề mặt là lưỡi dao cùn, bất kể dao được thiết kế ban đầu để cắt gì.
Quy trình mài lại hoặc thay dao. Vì acetal lộ ngay dấu hiệu dao cùn, dưới dạng vết loang và dấu nhiệt, các xưởng gia công tốt vật liệu này thường thay hoặc mài lại dao chủ động hơn so với vật liệu dễ chịu hơn với lưỡi hơi mòn.
Xử lý vật liệu tồn kho
Bảo quản thanh và tấm tránh cong vênh. Vật liệu acetal, như hầu hết nhựa nhiệt dẻo, có thể bị biến dạng vĩnh viễn nếu bảo quản dưới tải hoặc trên bề mặt không phẳng trong thời gian dài. Bảo quản tấm phẳng, có đỡ và giá đỡ thanh đúng cách giữ vật liệu tồn kho thẳng trước khi đưa vào máy.
Đủ đa dạng loại vật liệu để phục vụ yêu cầu thực tế. Homopolymer và copolymer tự nhiên đáp ứng phần lớn công việc. Các xưởng cũng tồn kho loại độn PTFE, độn sợi thủy tinh hoặc loại tiếp xúc thực phẩm có thể báo giá cho phạm vi yêu cầu rộng hơn mà không bị chậm trễ đặt hàng, đây là lợi thế thực sự khi ghép với các yêu cầu báo giá gấp về thời gian.
Hệ thống theo dõi chứng nhận vật liệu. Với bất kỳ xưởng nào nhận công việc tiếp xúc thực phẩm, y tế hoặc gần ngành hàng không, khả năng truy xuất một chi tiết hoàn thiện về đúng chứng nhận lô hàng thường là yêu cầu bắt buộc, không phải điều nên có thêm.
Năng lực quy trình
Quy trình kiểm tra nhiệt độ được ghi chép. Vì acetal giãn nở gấp khoảng mười lần thép trên mỗi độ, một xưởng đo chi tiết ở nhiệt độ nhất quán, đã biết trước, và để chi tiết ấm ổn định trước khi kiểm tra cuối cùng, sẽ cho ra báo cáo kích thước đáng tin cậy hơn xưởng đo ngay khi vừa ra khỏi máy.
Khả năng tiếp cận khử ứng suất, tự có hoặc qua đối tác. Một lò ủ cho chi tiết dày hoặc dung sai chặt giữa phá thô và hoàn thiện không bắt buộc cho mọi công việc, nhưng một xưởng có lò, hoặc có đối tác đáng tin cậy có lò, có thể nhận phạm vi công việc rộng hơn với dung sai quan trọng.
Quy trình làm sạch cạnh được xem là một bước thực sự. Acetal giữ bavia mịn, dẻo, gấp lại thay vì gãy rời sạch sẽ. Các xưởng dành thời gian tay nghề thực sự cho việc làm sạch cạnh, thay vì xem đó là việc phụ, cho ra chất lượng cạnh đồng đều hơn.
Kiểm tra
Dụng cụ đo kích thước tiêu chuẩn thường là đủ. Thước cặp, panme và máy CMM cho dung sai chặt hơn đáp ứng phần lớn nhu cầu kiểm tra acetal. Không có gì về vật liệu này đòi hỏi thiết bị đo lường chuyên biệt ngoài những gì một xưởng đã dùng cho chi tiết kim loại chính xác.
Quy trình mẫu đầu ghi rõ điều kiện kiểm tra. Một báo cáo kích thước ghi rõ nhiệt độ và thời gian ổn định khi đo chi tiết hữu ích hơn, và đáng tin hơn, so với một báo cáo chỉ liệt kê con số so với bản vẽ.
Danh sách này không phải là gì
Đây không phải yêu cầu chứng nhận, và không mục nào trong số này là điều kiện tiên quyết để đăng ký hoặc nhận yêu cầu. Một xưởng có hàm mềm cơ bản và dao sắc, không có gá hút chân không và không có lò ủ tại chỗ, vẫn có thể làm tốt phần lớn các chi tiết acetal đến qua yêu cầu báo giá. Danh sách này là hướng dẫn cho nơi đầu tư sẽ đáng giá nếu xưởng muốn nhận phạm vi yêu cầu rộng hơn, đặc biệt là công việc mỏng hơn, dung sai chặt hơn và số lượng lớn hơn, điều phân biệt xưởng chuyên môn với xưởng tổng quát.
Chất làm mát và gia công khô
Acetal có thể được gia công khô, và nhiều xưởng làm đúng vậy cho hầu hết công việc, dựa vào luồng khí thổi để thoát phoi và mang nhiệt ra khỏi vùng cắt. Điều này hoạt động tốt với phần lớn chi tiết và tránh được sự phức tạp về tương thích chất làm mát với vật liệu.
Chất làm mát có chỗ đứng riêng cho các nguyên công cụ thể hơn là một quy tắc chung: các đường cắt hoàn thiện dài nơi nhiệt có thời gian tích tụ, lỗ sâu nơi thoát phoi khó khăn, và chi tiết thành mỏng nơi nhiệt cục bộ có thể làm biến dạng một đặc điểm trước khi hoàn thành. Chất làm mát tan trong nước là lựa chọn thường dùng khi cần. Chất làm mát gốc dầu hoặc mạnh đáng tránh, vì acetal ít được lợi từ chúng hơn kim loại và một số công thức không hoàn toàn tương thích với bề mặt vật liệu.
Một xưởng có trang bị để chạy cả hai, khô cho công việc thường ngày và làm mát cho các nguyên công cụ thể được lợi từ đó, có nhiều linh hoạt hơn xưởng chỉ theo một hướng duy nhất.
Một bài tự đánh giá đơn giản
Trước khi đăng ký, đáng để nhìn thẳng vào bốn câu hỏi:
- Chúng ta đã có sẵn thanh hoặc tấm acetal tồn kho chưa, hay một yêu cầu sẽ đồng nghĩa phải đặt hàng riêng trước? Xưởng có sẵn vật liệu tồn kho thường báo giá và giao hàng nhanh hơn, điều quan trọng với các yêu cầu gấp về thời gian.
- Chúng ta đã từng giữ được dung sai chặt hơn ±0.05 mm trên một chi tiết nhựa chưa, hay đây sẽ là lần thử đầu tiên? Không có gì sai với lần thử đầu tiên, nhưng biết tình huống nào đang áp dụng giúp đặt kỳ vọng thực tế trên một báo giá.
- Chúng ta có giải pháp gá kẹp ngoài ê tô tiêu chuẩn cho chi tiết không chịu được lực kẹp mạnh không? Nếu không, đăng ký cho các chi tiết mỏng hơn hoặc tinh xảo hơn có thể dẫn đến các yêu cầu khó thực hiện tốt.
- Chúng ta có thể cung cấp chứng nhận vật liệu hoặc hồ sơ truy xuất lô hàng nếu người mua yêu cầu không? Điều này quan trọng nhất với công việc tiếp xúc thực phẩm, y tế hoặc ngành có quy định, ít quan trọng hơn với chi tiết công nghiệp thông thường.
Không câu hỏi nào trong số này có câu trả lời sai khiến một xưởng không đủ điều kiện đăng ký. Chúng giúp xác định loại yêu cầu nào đáng nhận khi bản xem trước bắt đầu đến.
Điều này liên quan thế nào đến việc đăng ký
Không thiết bị nào trong số này được xác minh khi đăng ký. Điều quan trọng là đăng ký chính xác: máy móc, cách tiếp cận dao cụ, vật liệu tồn kho và năng lực mà một xưởng thực sự có, để các yêu cầu được ghép nối là những yêu cầu xưởng có thể thực sự thắng được. Một xưởng trung thực về danh sách thiết bị nhẹ hơn vẫn được ghép nối với công việc phù hợp tốt với mình.
Sẵn sàng xem yêu cầu nào phù hợp với xưởng của bạn? Đăng ký xưởng của bạn và bắt đầu nhận bản xem trước phù hợp với máy móc và vật liệu tồn kho của bạn. Chúng tôi phản hồi trong vòng 24 giờ làm việc.
Câu hỏi thường gặp
Tôi có cần dao cụ chuyên dụng để gia công acetal tốt không?
Dao cụ nhựa chuyên dụng, góc thoát dương sắc bén, rãnh thoát phoi đánh bóng, có ích, nhưng không bắt buộc hoàn toàn. Dao nhôm trong tình trạng tốt vẫn cho ra chi tiết acetal đạt yêu cầu. Điều quan trọng hơn là giữ lưỡi dao sắc và chạy đúng tốc độ tiến dao, hơn là sở hữu một bộ dao riêng.
Tôi có thể gia công acetal mà không cần lò ủ không?
Được, với hầu hết chi tiết. Ủ khử ứng suất chỉ quan trọng với tiết diện dày, dung sai chặt trên một mặt dài, hoặc chi tiết gia công từ tấm với nhiều vật liệu bị lấy đi từ một phía. Một xưởng không có lò vẫn có thể nhận phần lớn công việc acetal và gửi chi tiết cần khử ứng suất cho đối tác có lò.
Điều gì phân biệt một xưởng thực sự có trang bị cho nhựa với một xưởng không có?
Gá kẹp được thiết kế cho vật liệu mềm thay vì ê tô thép tiêu chuẩn, dao cụ được giữ sắc đặc biệt vì nhựa lộ ngay dấu hiệu dao cùn, và một quy trình rõ ràng về nhiệt độ kiểm tra. Ba điều đó thể hiện trên chi tiết trước khi ai đó kiểm tra danh sách máy móc.
Cần báo giá cho chi tiết này?
Gửi bản vẽ. Chúng tôi ghép nối bạn với tối đa 3 xưởng gia công acetal và phản hồi trong vòng 24 giờ làm việc.
Được ghép nối với xưởng Delrin